Ist das Ihr Unternehmen? Profil übernehmen
Fertigung einbaufertiger CNC-Lang- und Kurzdrehteile Ø 4–42 mm inklusive Härten, Oberfläche, Reinigung und Montage
Anton Huber Drehteile GmbH und Co. KG
Nusplingen (Talstrasse 33)Neu auf Amplifa
Über Huber Drehteile
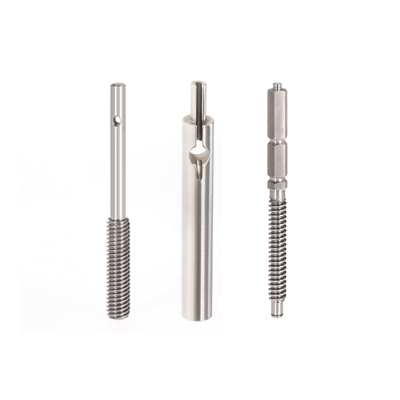
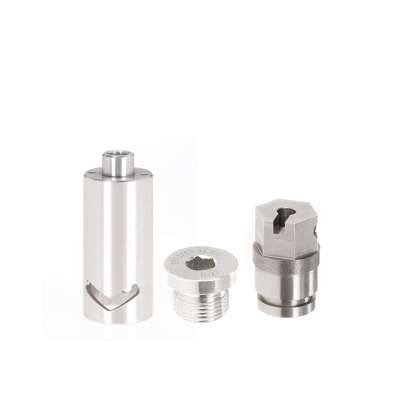
Anton Huber Drehteile GmbH und Co. KG fertigt in Nusplingen einbaufertige Drehteile aus Stahl, Edelstahl, Messing, Aluminium und technischen Kunststoffen. Das Leistungsspektrum umfasst CNC-Langdrehen mit Durchmessern von 4 bis 20 mm sowie CNC-Kurzdrehen von 6 bis 42 mm. Sämtliche gängigen Nachbearbeitungsverfahren wie Bohren, Fräsen, Gewinde-, Rändel- und Schleifoperationen, Härteverfahren, Oberflächenbehandlungen, Teilereinigung mit Kohlenwasserstoffen sowie die Montage von Baugruppen ergänzen die Wertschöpfungskette. Das Unternehmen beliefert die Automobilindustrie mit großen Herstellern und Zulieferern sowie die Medizintechnik, Elektrotechnik und Möbelbranche. Auf Wunsch erfolgt die Produktion SPC-überwacht mit Erstmusterprüfberichten, Warenausgangskontrolle nach AQL und Maschinenfähigkeitsuntersuchung. Die Firma ist nach DIN EN ISO 9001:2015 zertifiziert und wird seit 2022 in dritter Generation von Linda und Thomas Essigbeck geführt.
- Standort
- Nusplingen
- Verfahren
- CNC-Langdrehen, CNC-Kurzdrehen, Querbohren, Quergewindebohren, Fräsen, Gewindeschneiden, Strehlen, Rändeln
- Werkstoffe
- Automaten- und Vergütungsstähle, Baustähle, Einsatzstähle, Nichtrostende Stähle, Messing und Sonderlegierungen, Aluminium, POM, PA6
- Zertifikate
- DIN EN ISO 9001:2015
- Gegründet
- 1961
- Branchen
- Automobilindustrie, Automobilzulieferer, Medizintechnik, Elektrotechnik, Möbelbranche
- 01
Beratung/Optimierung in der Entwicklungsphase
- 02
CNC-Langdrehen Ø 4–20 mm
- 03
CNC-Kurzdrehen Ø 6–42 mm
- 04
Weiterbearbeitung (Bohren, Fräsen, Gewinde, Rändeln, Reiben, Schleifen)
- 05
Härteverfahren
- 06
Oberflächenbehandlung
- 07
Teilereinigung (Kohlenwasserstoffe)
- 08
Montage von Baugruppen
- 09
Warenausgangskontrolle nach AQL
Standort
Nusplingen
DEProduktion / Verwaltung
- Stückgewicht / Größe
- Ø 4–42 mm
- Losgröße
- Klein- bis Großserie
- Werkstoffe
- Stahl, Edelstahl, Messing, Aluminium, Kunststoff
- CNC-Langdrehmaschinen
- CNC-Kurzdrehmaschinen
- Nachbearbeitungsmaschinen
- Waschanlage (Kohlenwasserstoffe, Dampfentfettung)
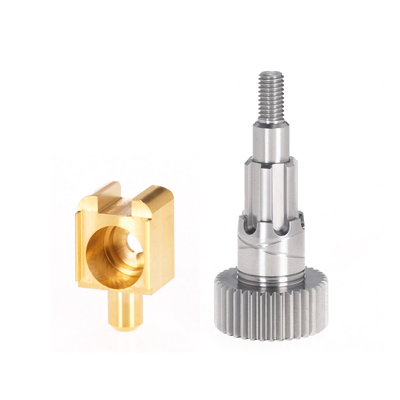
Drehteile
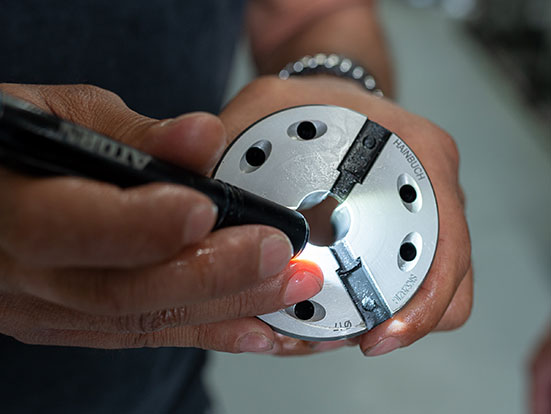
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-LangdrehenZerspanung | – | Ø 4 mm bis 20 mm | – | – | Automaten- und Vergütungsstähle, Baustähle, Einsatzstähle, nichtrostende Stähle, Messing und Sonderlegierungen, Aluminium, POM, PA6, PA6 GF |
| CNC-KurzdrehenZerspanung | – | Ø 6 mm bis 42 mm | – | – | Automaten- und Vergütungsstähle, Baustähle, Einsatzstähle, nichtrostende Stähle, Messing und Sonderlegierungen, Aluminium, POM, PA6, PA6 GF |
| QuerbohrenZerspanung | – | – | – | – | – |
| QuergewindebohrenZerspanung | – | – | – | – | – |
| FräsenZerspanung | – | – | – | – | – |
| GewindeschneidenZerspanung | – | – | – | – | – |
| StrehlenZerspanung | – | – | – | – | – |
| RändelnZerspanung | – | – | – | – | – |
| ReibenZerspanung | – | – | – | – | – |
| Integration von Torx- sowie Mehrkant-Innen- und AußenprofilenZerspanung | – | – | – | – | – |
| Gewinde walzenUmformung | – | – | – | – | – |
| Außen- und InnenschleifenZerspanung | – | – | – | – | – |
| Einstech- und DurchlaufschleifenZerspanung | – | – | – | – | – |
| Gleitschleifen / TrowalisierenOberfläche | – | – | – | – | – |
| GlasperlenstrahlenOberfläche | – | – | – | – | – |
| HochglanzpolierenOberfläche | – | – | – | – | – |
| Einsatzhärten/KarbonitrierenWärmebehandlung | – | – | – | – | – |
| Härten und AnlassenWärmebehandlung | – | – | – | – | – |
| VergütenWärmebehandlung | – | – | – | – | – |
| GlühenWärmebehandlung | – | – | – | – | – |
| NitrocarburierenWärmebehandlung | – | – | – | – | – |
| InduktivhärtenWärmebehandlung | – | – | – | – | – |
| SandstrahlenOberfläche | – | – | – | – | – |
| BrünierenOberfläche | – | – | – | – | – |
| Phosphatieren / Zinkphosphatieren / ManganphosphatierenOberfläche | – | – | – | – | – |
| LackierenOberfläche | – | – | – | – | – |
| VergoldenOberfläche | – | – | – | – | – |
| Verzinken (Fe/ZN, Fe/Ni, mit Cr6-freier Passivierung)Oberfläche | – | – | – | – | – |
| Vernickeln (galvanisch und chemisch)Oberfläche | – | – | – | – | – |
| Verkupfern / Kupfer-NickelOberfläche | – | – | – | – | – |
| VersiegelnOberfläche | – | – | – | – | – |
| EloxierenOberfläche | – | – | – | – | – |
| Delta-Tone®, Delta-Seal®, Delta-Coll®Oberfläche | – | – | – | – | – |
| Geomet®Oberfläche | – | – | – | – | – |
| Hart-Coat®Oberfläche | – | – | – | – | – |
| Durni-Coat®Oberfläche | – | – | – | – | – |
| Teilereinigung mit Kohlenwasserstoffen (geschlossene Waschanlage, Dampfentfettung)Oberfläche | – | – | – | – | – |
| Montage von BaugruppenMontage | – | – | – | – | – |
| SPC überwachte Produktion und DokumentationPrüfung | – | – | – | – | – |
| Erstmusterprüfberichte, Warenausgangskontrolle nach AQL, MaschinenfähigkeitsuntersuchungPrüfung | – | – | – | – | – |
4 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Waschanlage (geschlossene Anlage mit Flutbehälter, programmierbare Korbbewegungen, Dampfentfettung) | – | – | – | – | Nusplingen |
| CNC-Langdrehmaschinen | – | – | Ø 4 mm bis 20 mm | – | Nusplingen |
| CNC-Kurzdrehmaschinen | – | – | Ø 6 mm bis 42 mm | – | Nusplingen |
| Nachbearbeitungsmaschinen | – | – | – | – | Nusplingen |
Zusatzleistungen
Qualität
Die Produktion ist nach DIN EN ISO 9001:2015 zertifiziert und nach dem Grundsatz des Total Quality Management organisiert. Auf Wunsch erfolgen SPC-überwachte Fertigung und Dokumentation, Erstmusterprüfberichte, Warenausgangskontrolle nach AQL sowie Maschinenfähigkeitsuntersuchungen.
| Nachweis | Nusplingen |
|---|---|
| DIN EN ISO 9001:2015 |
Unternehmenshistorie
- 1961
Unternehmensgründung durch Anton Huber in Nusplingen.
- 1978
Umzug in die größere, grundlegend renovierte Samtfabrik in Nusplingen.
- 1986
Eintritt von Barbara Butz, Leitung der kaufmännischen Abteilung.
- 1991
Eintritt von Roland Butz, Schwiegersohn des Gründers.
- 1993
Umzug in die leerstehende Fabrikhalle der ehemaligen Firma Götz in Nusplingen.
- 1995
Erster Umbau: Fertigteilelager und Obergeschoss mit Büro- und Schulungsräumen.
- 1999
Übernahme in der 2. Generation durch Barbara und Roland Butz.
- 2016
Eintritt von Thomas Essigbeck; Neuordnung der Produktionsplanung und Fortführung der Digitalisierung.
- 2022
Übernahme in der 3. Generation durch Linda und Thomas Essigbeck zum 01.01.2022.