Ist das Ihr Unternehmen? Profil übernehmen
Fertigung einbaufertiger CNC-Lang- und Kurzdrehteile Ø 4–42 mm inklusive Weiterbearbeitung, Härten und Oberflächentechnik.
Anton Huber Drehteile GmbH und Co. KG
Nusplingen (Baden-Württemberg)Neu auf Amplifa
Zerspanung aus Leidenschaft – Drehteile seit 1961
Die Anton Huber Drehteile GmbH und Co. KG fertigt in Nusplingen einbaufertige Lang- und Kurzdrehteile nach Zeichnung. Das Spektrum umfasst CNC-Langdrehteile mit Durchmessern von 4 bis 20 mm sowie CNC-Kurzdrehteile von 6 bis 42 mm, ergänzt durch Weiterbearbeitung wie Bohren, Fräsen, Gewinde-, Strehl- und Rändelarbeiten, Schleifen und Polieren. Darüber hinaus bietet das Unternehmen nachgelagerte Härteverfahren (u. a. Einsatzhärten, Vergüten, Nitrocarburieren, Induktivhärten) sowie vielfältige Oberflächenbehandlungen wie Verzinken, Vernickeln, Eloxieren, Phosphatieren und Delta-Tone an. Werkstoffe sind Automaten- und Vergütungsstähle, Baustähle, Einsatzstähle, nichtrostende Stähle, Messing, Aluminium und technische Kunststoffe wie POM, PA6 und PA6 GF. Abnehmer stammen aus der Automobilindustrie (OEM und Zulieferer), Medizintechnik, Elektrotechnik und der Möbelbranche. Auf Wunsch erfolgen Teilereinigung, Montage von Baugruppen, SPC-überwachte Produktion, Erstmusterprüfberichte und IMDS-Einträge. Das 1961 gegründete Familienunternehmen wird seit 2022 in dritter Generation von Linda und Thomas Essigbeck geführt.
- Standort
- Nusplingen
- Verfahren
- CNC-Langdrehen, CNC-Kurzdrehen, Querbohren, Quergewindebohren, Fräsen, Gewindeschneiden, Strehlen, Rändeln
- Werkstoffe
- Automaten- und Vergütungsstähle, Baustähle, Einsatzstähle, Nichtrostende Stähle, Messing und Sonderlegierungen, Aluminium, POM, PA6
- Zertifikate
- DIN EN ISO 9001:2015, ISO 9001 (DIN EN ISO 9001:2015)
- Gegründet
- 1961
- Branchen
- Automobilindustrie (OEM und Zulieferer), Medizintechnik, Elektrotechnik, Möbelbranche
- 01
Beratung/Konstruktionsoptimierung
- 02
CNC-Langdrehen Ø 4–20 mm
- 03
CNC-Kurzdrehen Ø 6–42 mm
- 04
Weiterbearbeitung (Bohren, Fräsen, Gewinde, Strehlen, Rändeln, Reiben,
- 05
Schleifen/Polieren/Strahlen
- 06
Härteverfahren
- 07
Oberflächenbehandlung
- 08
Teilereinigung
- 09
Montage
- 10
Prüfung und Versand
Werkstoffe und Verfahren
Automaten- und Vergütungsstähle
Standardwerkstoffe für wirtschaftliche Drehteile in Serie.
Baustähle
Für mechanisch beanspruchte Bauteile nach Zeichnung.
Einsatzstähle
Geeignet für einsatzgehärtete, verschleißfeste Drehteile.
Nichtrostende Stähle
Für korrosionsbelastete Anwendungen u. a. in Medizintechnik und Elektrotechnik.
Messing und Sonderlegierungen
Für elektrisch leitfähige und dekorative Drehteile.
Aluminium
Leichtbauteile, optional eloxiert.
POM
Technisches Polymer für präzise, unvergrabene Kunststoffdrehteile.
PA6 / PA6 GF
Zähelastische bzw. glasfaserverstärkte Polymere für technische Anwendungen.
Härteverfahren
Einsatzhärten/Karbonitrieren, Härten/Anlassen, Vergüten, Glühen, Nitrocarburieren, Induktivhärten.
Oberflächenbehandlung
Verzinken, Vernickeln, Verkupfern, Eloxieren, Phosphatieren, Delta-Tone/Geomet u. a.
Teilereinigung
Geschlossene Waschanlage mit Kohlenwasserstoffen und Dampfentfettung.
Standort Nusplingen
Nusplingen
DEProduktion und Verwaltung (Hauptsitz)
- Werkstoffe
- Stähle, nichtrostende Stähle, Messing, Aluminium, POM, PA6
- CNC-Langdrehmaschinen Ø 4–20 mm
- CNC-Kurzdrehmaschinen Ø 6–42 mm
- Geschlossene Waschanlage (Kohlenwasserstoffe, Dampfentfettung)
- Nachbearbeitungsmaschinen (Bohren, Fräsen, Gewinde)
- Schleifmaschinen
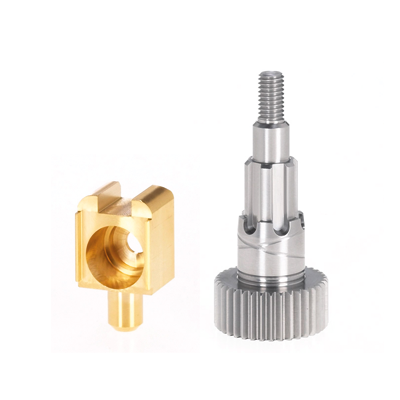
Drehteile und Baugruppen
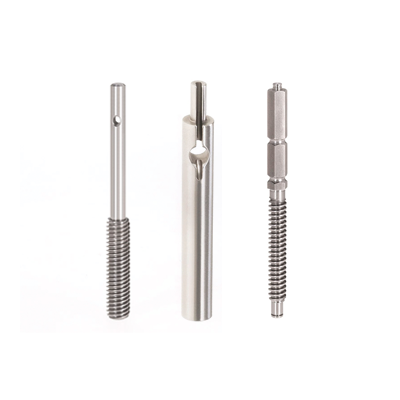
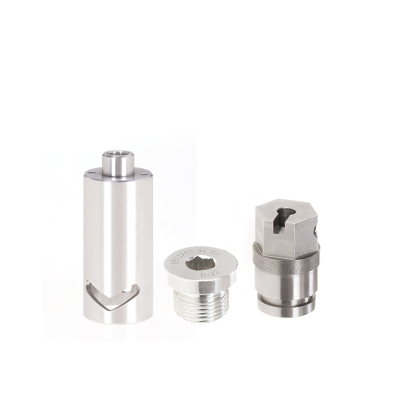
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-LangdrehenZerspanung | – | – | – | – | Automaten- und Vergütungsstähle, Baustähle, Einsatzstähle, nichtrostende Stähle, Messing und Sonderlegierungen, Aluminium, POM, PA6, PA6 GF |
| CNC-KurzdrehenZerspanung | – | – | – | – | Automaten- und Vergütungsstähle, Baustähle, Einsatzstähle, nichtrostende Stähle, Messing und Sonderlegierungen, Aluminium, POM, PA6, PA6 GF |
| QuerbohrenZerspanung | – | – | – | – | – |
| QuergewindebohrenZerspanung | – | – | – | – | – |
| FräsenZerspanung | – | – | – | – | – |
| GewindeschneidenZerspanung | – | – | – | – | – |
| StrehlenZerspanung | – | – | – | – | – |
| RändelnUmformung | – | – | – | – | – |
| ReibenZerspanung | – | – | – | – | – |
| Gewinde walzenUmformung | – | – | – | – | – |
| Außen- und InnenschleifenZerspanung | – | – | – | – | – |
| Einstech- und DurchlaufschleifenZerspanung | – | – | – | – | – |
| GleitschleifenOberfläche | – | – | – | – | – |
| GlasperlenstrahlenOberfläche | – | – | – | – | – |
| HochglanzpolierenOberfläche | – | – | – | – | – |
| Einsatzhärten/KarbonitrierenWärmebehandlung | – | – | – | – | – |
| Härten und AnlassenWärmebehandlung | – | – | – | – | – |
| VergütenWärmebehandlung | – | – | – | – | – |
| GlühenWärmebehandlung | – | – | – | – | – |
| NitrocarburierenWärmebehandlung | – | – | – | – | – |
| InduktivhärtenWärmebehandlung | – | – | – | – | – |
| SandstrahlenOberfläche | – | – | – | – | – |
| BrünierenOberfläche | – | – | – | – | – |
| Phosphatieren (Zink-/Manganphosphatieren)Oberfläche | – | – | – | – | – |
| LackierenOberfläche | – | – | – | – | – |
| VergoldenOberfläche | – | – | – | – | – |
| Verzinken (Fe/ZN, Fe/Ni, Cr6-frei)Oberfläche | – | – | – | – | – |
| Vernickeln (galvanisch und chemisch)Oberfläche | – | – | – | – | – |
| Verkupfern / Kupfer-NickelOberfläche | – | – | – | – | – |
| VersiegelnOberfläche | – | – | – | – | – |
| EloxierenOberfläche | – | – | – | – | Aluminium |
| Delta-Tone®, Delta-Seal®, Delta-Coll®, Geomet®, Hart-Coat®, Durni-Coat®Oberfläche | – | – | – | – | – |
| Teilereinigung mit Kohlenwasserstoffen (Waschanlage, Dampfentfettung)Oberfläche | – | – | – | – | – |
| Montage von BaugruppenMontage | – | – | – | – | – |
| Prüfung: Erstmusterprüfberichte, Warenausgangskontrolle nach AQL, Maschinenfähigkeitsuntersuchung,Prüfung | – | – | – | – | – |
| Konstruktionsoptimierung/Beratung in Planung und EntwicklungEngineering | – | – | – | – | – |
3 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Langdrehmaschine | – | – | Drehdurchmesser Ø 4–20 mm | – | Nusplingen |
| CNC-Kurzdrehmaschine | – | – | Drehdurchmesser Ø 6–42 mm | – | Nusplingen |
| Geschlossene Waschanlage (Kohlenwasserstoffe, Dampfentfettung) | – | – | – | – | Nusplingen |
Zusatzleistungen
Qualität
Das Unternehmen ist nach DIN EN ISO 9001:2015 zertifiziert und arbeitet nach dem TQM-Ansatz. Auf Wunsch erfolgen SPC-überwachte Produktion, Erstmusterprüfberichte, Warenausgangskontrolle nach AQL, Maschinenfähigkeitsuntersuchungen und IMDS-Einträge.
| Nachweis | Nusplingen |
|---|---|
| ISO 9001 (DIN EN ISO 9001:2015) |
Unternehmensgeschichte
- 1961
Unternehmensgründung durch Anton Huber in Nusplingen; Werkstatt im Wohnhaus.
- 1978
Umzug in die grundlegend renovierte Samtfabrik in Nusplingen.
- 1986
Barbara Butz tritt ein und übernimmt die Leitung der kaufmännischen Abteilung.
- 1991
Roland Butz tritt ins Unternehmen ein.
- 1993
Umzug in die Fabrikhalle der ehemaligen Firma Götz in Nusplingen, erster Umbau.
- 1995
Ausbau: Fertigteilelager, Büros, Besprechungs- und Schulungsräume.
- 1999
Firmenübernahme durch Barbara und Roland Butz (2. Generation).
- 2016
Eintritt von Thomas Essigbeck; Neuausrichtung der Produktionsplanung und Digitalisierung.
- 2022
Linda und Thomas Essigbeck übernehmen die Firma zum 01.01.2022 (3. Generation).