Ist das Ihr Unternehmen? Profil übernehmen
Beschichtung, Instandsetzung und Neuteilfertigung mit thermischen Spritzverfahren für Industrie und Maschinenbau
Benninghoff Oberflächentechnik GmbH
Moers · Mobil (Vor-Ort-Service)Neu auf Amplifa
Über Benninghoff Oberflächentechnik
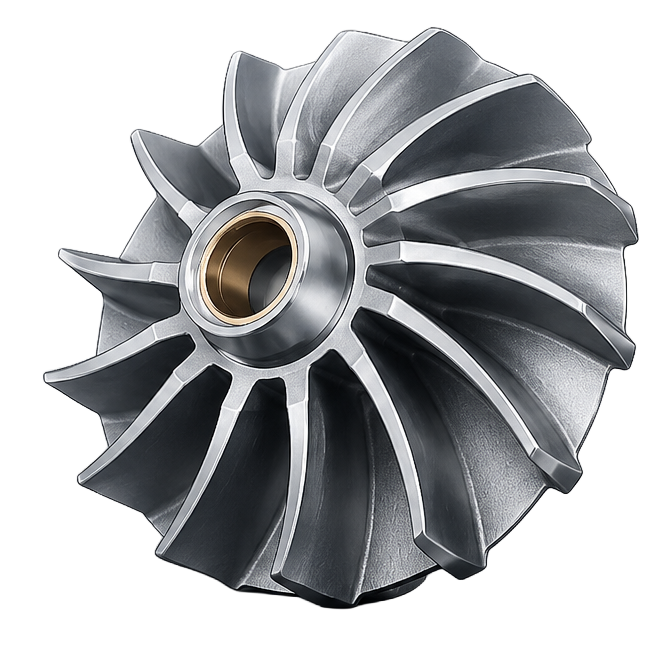
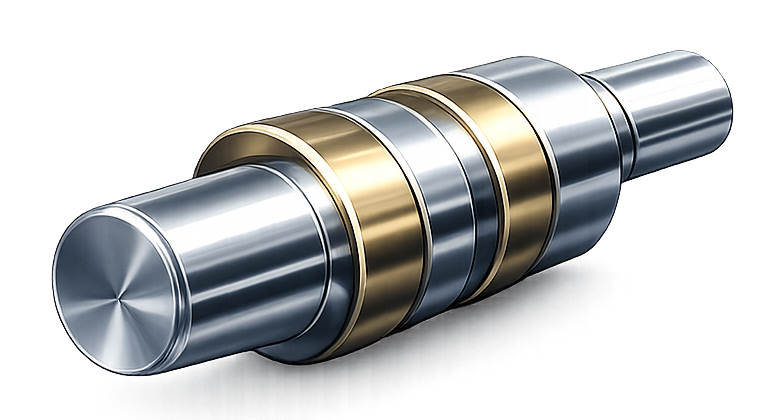
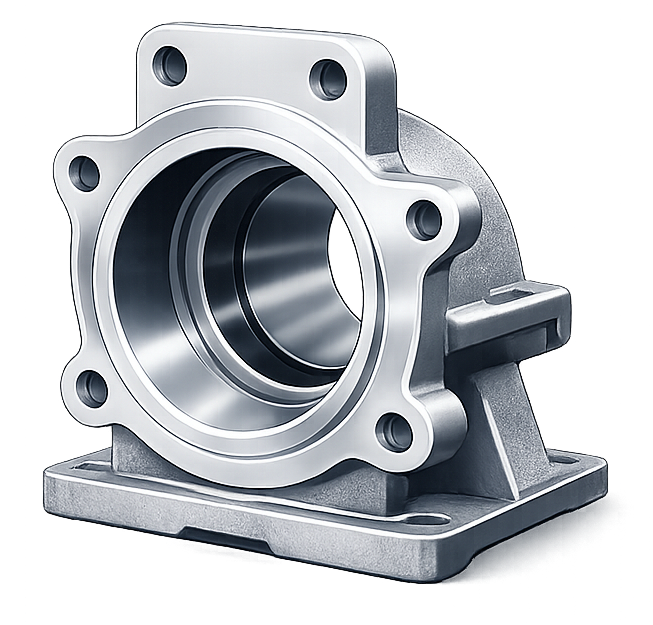
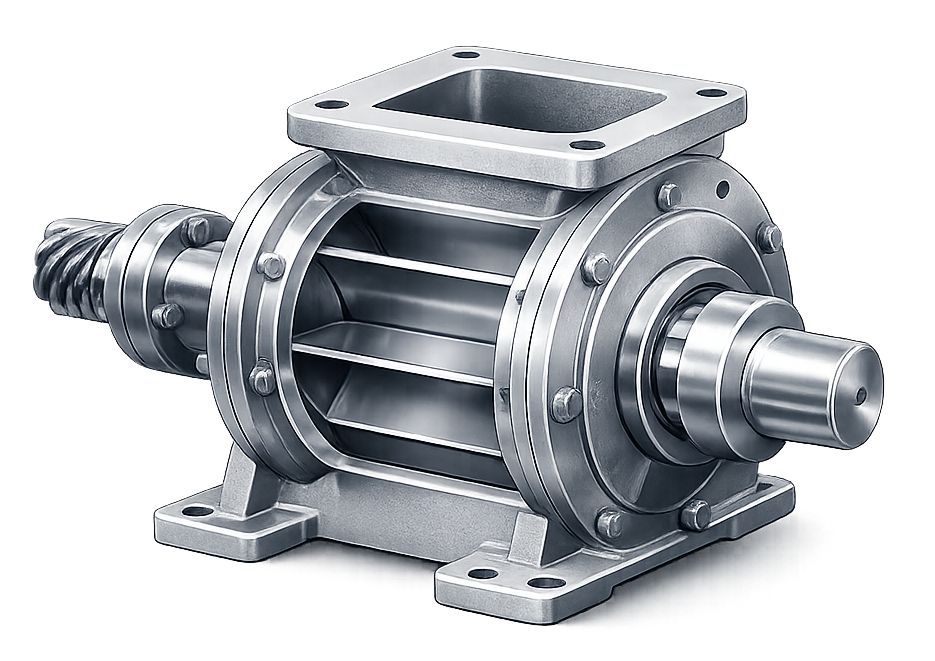
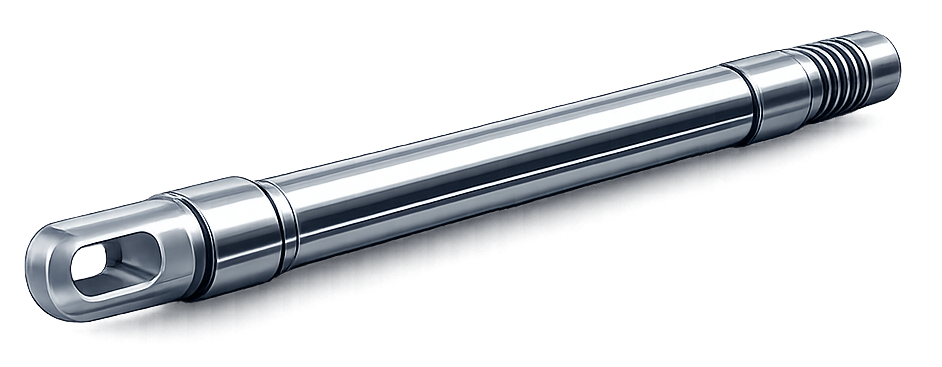
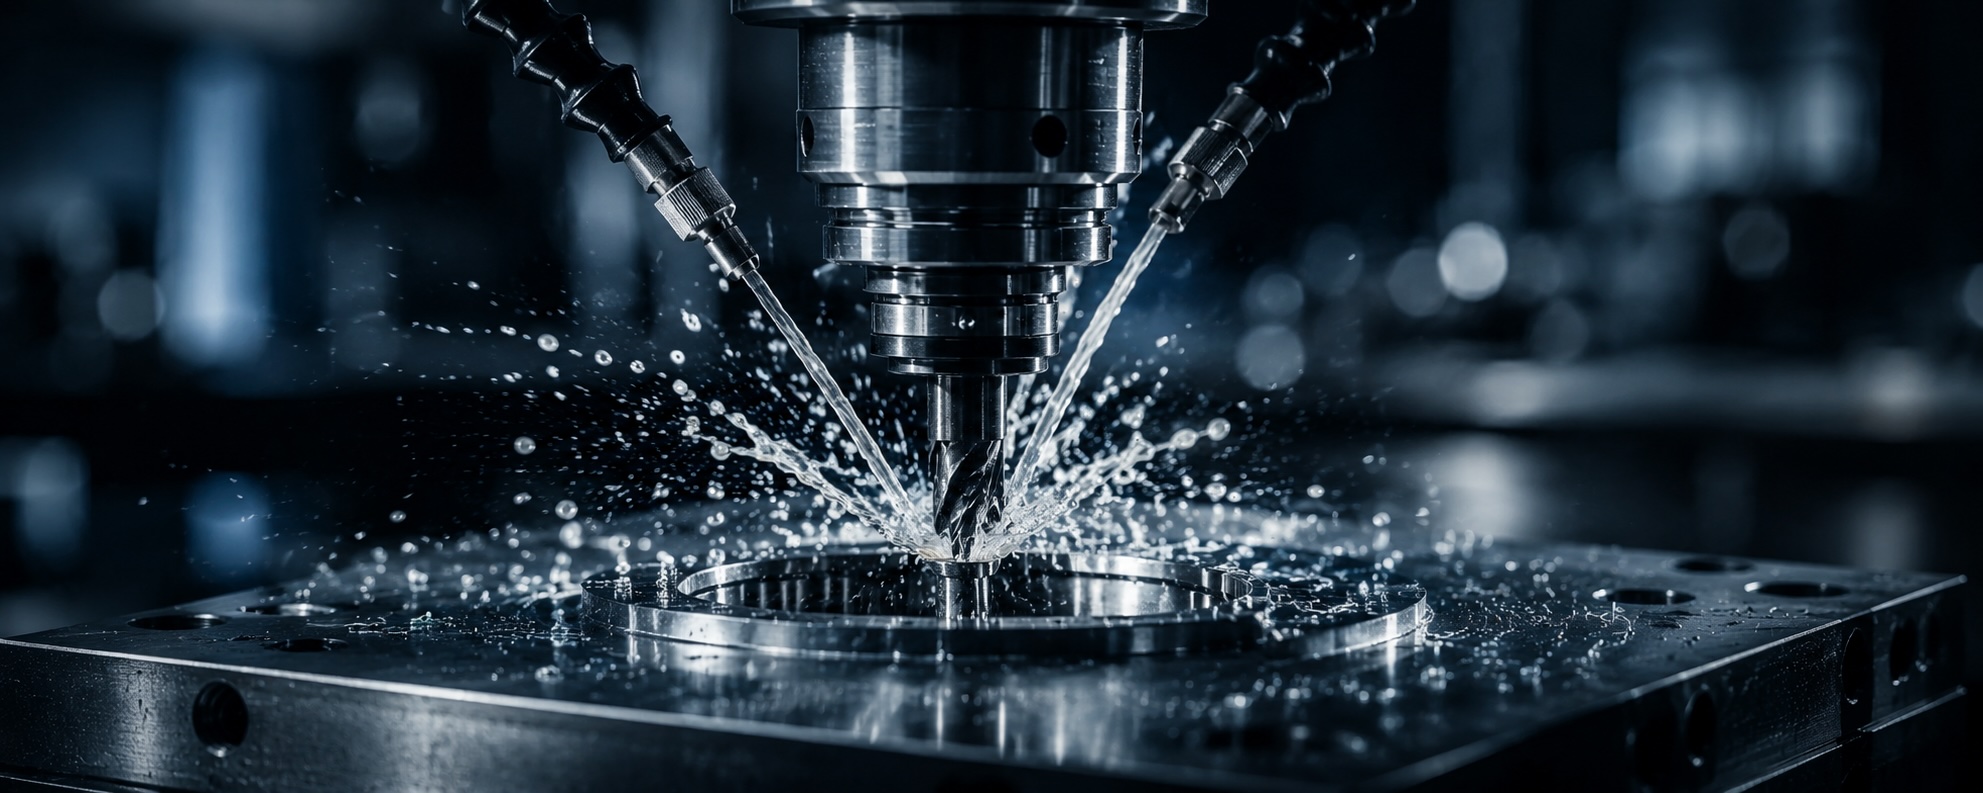
Die Benninghoff Oberflächentechnik GmbH aus Moers ist seit 1995 auf Korrosions- und Verschleißschutz durch Metall- und Keramik-Beschichtungen spezialisiert. Das Unternehmen mit 28 Mitarbeitenden bietet thermisches Beschichten mit HVOF (High Velocity Oxygen Fuel) und Flammspritzen, die Instandsetzung verschlissener Bauteile durch Laserschweißen, thermisches Beschichten und mechanische Bearbeitung sowie die Neuteilfertigung nach Zeichnung oder Muster aus einer Hand. Beschichtete Werkstoffe umfassen Wolframkarbid, Chromoxid-Keramik, Chromkarbid-Nickel-Chrom, Molybdän, Chrom-Stahl, NiCrBSi-Schmelzverbund und Bronze. Zur Fertigung gehören Drehen (bis 5.000 mm Länge, 3.500 kg), Außenrundschleifen (bis 4.200 mm, 3.000 kg), Bohrwerken (bis 6.000 kg) sowie mobile Vor-Ort-Beschichtung für Bauteile, die nicht transportiert werden können. Typische Bauteile sind Richtwalzen, Pumpengehäuse, Kolbenstangen, Plunger, Zellenradschleusen und Lüfterräder für Industrie und Maschinenbau. Das Qualitätsmanagement ist nach DIN EN ISO 9001:2015 zertifiziert.
- Standort
- Moers
- Verfahren
- HVOF (High Velocity Oxygen Fuel) Beschichtung, Flammspritzen, Flammspritzen + Sintern bei 1100 °C (Schmelzverbund), Laserschweißen, Auftragsschweißen, Drehen, Außenrundschleifen, Bohrwerk
- Werkstoffe
- Wolframkarbid, Chromoxid-Keramik, Chromkarbid-Nickel-Chrom, Molybdän 99,9 %, Chrom-Stahl, Ni Cr B Si Schmelzverbund, Bronze, HVOF-Beschichtung (Hochgeschwindigkeitsflammspritzen)
- Zertifikate
- DIN EN ISO 9001:2015, ISO 9001
- Gegründet
- 1995
- Mitarbeiter
- 28
- Branchen
- Industrie, Maschinenbau
- 01
Beratung und Engineering (inkl. metallurgischer Auswertungen)
- 02
Wareneingangskontrolle
- 03
Fertigung/Bearbeitung (Drehen, Bohrwerk, Schweißen)
- 04
Thermisches Beschichten (HVOF/Flammspritzen)
- 05
Endbearbeitung (z. B. Außenrundschleifen)
- 06
Qualitätsprüfung und Dokumentation
- 07
Verpackung und Versand bzw. Vor-Ort-Service
Werkstoffe und Verfahren
HVOF-Beschichtung (Hochgeschwindigkeitsflammspritzen)
Dichte, verschleiß- und erosionsbeständige Schichten z. B. mit Wolframkarbid oder Chromoxid-Keramik, Ra 0,04 erreichbar.
Flammspritzen
Thermisches Spritzverfahren u. a. für Molybdän, Chrom-Stahl, NiCrBSi-Schmelzverbund und Bronze.
Wolframkarbid (1350 HV0,3)
Sehr dichte, hoch verschleiß- und abrasionsbeständige Schicht für Kalanderwalzen, Kolbenstangen und Dichtflächen.
Chromoxid-Keramik (2000 HV0,3)
Korrosionsbeständige Schicht für Dichtungen und Bauteile in chemischen Anwendungen.
Chromkarbid-Nickel-Chrom (1050 HV0,3)
Temperaturbeständig bis 900 °C, für Ventilspindeln und Hochtemperatur-Anwendungen.
Molybdän 99,9 %
Harte, verschleißfeste Schicht mit Notlaufeigenschaften für Wellen, Achsen und Synchronringe.
Chrom-Stahl 13 % + 17 % Cr
Verschleißfeste, bedingt korrosionsbeständige Schicht bis 20 mm Reparaturschichtstärke für Wellen und Pumpenteile.
NiCrBSi-Schmelzverbund (58–62 HRC)
Flammspritzen mit Sintern bei 1100 °C, beständig gegen Kavitation, Erosion und Korrosion, für Pumpenwellen und Ventile.
Bronze
Als Lagermaterial mit hoher Traglast und hervorragenden Laufeigenschaften.
Laserschweißen
Auftragschweißen zur Instandsetzung verschlissener Bauteile.
Standorte
Moers
DEHauptsitz und Fertigung
- Stückgewicht / Größe
- Beschichtung bis 12.000 kg; Drehen 3.500 kg; Schleifen
- Losgröße
- Einzelteile und Kleinserien
- Werkstoffe
- Wolframkarbid, Chromoxid-Keramik, Chromkarbid-NiCr, Molybdän, Chrom-Stahl, NiCrBSi, Bronze
- Beschichtungsanlage HVOF/Flammspritzen (Länge 12.000 mm, Ø 3.000 mm)
- Drehmaschine (Länge 5.000 mm, Ø 1.000 mm)
- Außenrundschleifmaschine (Länge 4.200 mm, Ø 870 mm)
- Bohrwerk (Aufspannfläche 1.120 × 1.400 mm, Bohrungsdurchmesser 450 mm)
- Laserschweißanlage
Mobil (Vor-Ort-Service)
DEMobile Beschichtung direkt beim Kunden
- Losgröße
- Auftragsbezogen
- Mobile Beschichtungseinheit
Typische Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| HVOF (High Velocity Oxygen Fuel) BeschichtungOberfläche | Ra 0,04 erreichbar | 12.000 mm × 3.000 mm | 12.000 kg | Kleinserien | Wolframkarbid, Chromoxid-Keramik, Chromkarbid-Nickel-Chrom, Stahl 13 % + 17 % Cr, NiCrBSi, Bronze |
| FlammspritzenOberfläche | – | 12.000 mm × 3.000 mm | 12.000 kg | Kleinserien | Molybdän 99,9 %, Stahl 13 % + 17 % Cr, NiCrBSi, Bronze |
| Flammspritzen + Sintern bei 1100 °C (Schmelzverbund)Oberfläche | – | 12.000 mm × 3.000 mm | 12.000 kg | – | Ni Cr B Si |
| LaserschweißenFügen | – | – | – | – | – |
| AuftragsschweißenFügen | – | – | – | – | – |
| DrehenZerspanung | – | 5.000 mm × 1.000 mm | 3.500 kg | Kleinserien | – |
| AußenrundschleifenZerspanung | – | 4.200 mm × 870 mm | 3.000 kg | – | – |
| BohrwerkZerspanung | – | 1.120 × 1.400 mm × Bohrungsdurchmesser 450 mm | 6.000 kg | – | – |
| Mechanische BearbeitungZerspanung | – | – | – | Einzelteil- und Kleinserienfertigung | – |
| Neuteilfertigung nach Zeichnung/MusterMontage | – | – | – | Einzelteil – Kleinserie | – |
| Instandsetzung verschlissener BauteileOberfläche | – | – | – | – | – |
| Mobile Vor-Ort-BeschichtungOberfläche | – | – | – | – | – |
| Engineering (Entwicklung kundenspezifischer Anwendungen inkl. metallurgischer Auswertungen)Engineering | – | – | – | – | – |
| EndbearbeitungOberfläche | – | – | – | – | – |
| Prüfung (Schichtdickenmessung, Rissprüfung, Rauheitsmessung, Sichtprüfung, metallographischePrüfung | – | – | – | – | – |
6 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Beschichtungsanlage (HVOF/Flammspritzen) | – | – | Länge 12.000 mm, Durchmesser 3.000 mm, Stückgewicht 12.000 kg | – | Moers |
| Drehmaschine | – | – | Länge 5.000 mm, Durchmesser 1.000 mm, Stückgewicht 3.500 kg | – | Moers |
| Außenrundschleifmaschine | – | – | Länge 4.200 mm, Durchmesser 870 mm, Stückgewicht 3.000 kg | – | Moers |
| Bohrwerk | – | – | Aufspannfläche 1.120 × 1.400 mm, Bohrungsdurchmesser 450 mm, Stückgewicht 6.000 kg | – | Moers |
| Laserschweißanlage | – | – | – | – | Moers |
| Mobile Beschichtungseinheit (Vor-Ort-Service) | – | – | – | – | mobil |
Zusatzleistungen
Qualität
Die Qualitätssicherung umfasst Wareneingangskontrolle, prozessbegleitende Schichtdicken-, Riss- und Rauheitsmessungen sowie Sichtprüfung, metallographische Untersuchungen und Endabnahme vor Auslieferung. Auf Wunsch erfolgt eine Dokumentation in Berichtsform einschließlich metallurgischer Auswertungen.
| Nachweis | Moers |
|---|---|
| ISO 9001 |
Historie
- 1995
Gründung der Benninghoff Oberflächentechnik GmbH