Ist das Ihr Unternehmen? Profil übernehmen
Werkzeugbau für Stanz-, Biege-, Prägewerkzeuge und Folgeverbundwerkzeuge mit CNC-Fräsen, Drahterodieren und Tryout bis 200 t
Eugen Plate Werkzeugbau e.Kfm.
LüdenscheidNeu auf Amplifa
Werkzeugbau aus Lüdenscheid seit 1919
Eugen Plate Werkzeugbau e.Kfm. ist ein Werkzeugbaubetrieb in Lüdenscheid, der seit 1919 besteht. Das Unternehmen konstruiert und fertigt Stanz-, Stanzbiege-, Biegetrenn- und Prägewerkzeuge sowie Einstufenwerkzeuge und Folgeverbundwerkzeuge für die Blechbearbeitung. Die Prozesskette umfasst Konstruktion, Inhouse-Fertigung der Kernkomponenten mit CNC-Fräsen (3-, 4-, 5-Achs), Drahterodieren (±0,003 mm) und Präzisionsschleifen im µm-Bereich, Montage und Abstimmung der Baugruppen sowie Tryout und Bemusterung auf einer Hydraulik-Versuchspresse bis 200 t. Ergänzend bietet der Betrieb Prototypenbau, Lohnfertigung von Werkzeugkomponenten, Werkzeugüberholung und Reparatur im laufenden Betrieb sowie Reverse Engineering per 3D-Scan inklusive CAD-Rekonstruktion. Über ein Online-Portal können Frästeile und definierte Werkzeugkomponenten per CAD-Upload kalkuliert und bestellt werden. Verarbeitete Werkstoffe reichen von Baustahl (DC01, S235), Edelstahl (1.4301, 1.4016), Federstahl (1.1248, C75) und verzinkten Blechen (DX51D) über Aluminium AlMg3 bis zu Kupfer, Messing, Hartmetall und pulvermetallurgischen Werkstoffen. Seit 2003 ist ein QM-System nach DIN EN ISO 9001 etabliert, seit 2016 nach ISO 9001:2015.
- Standort
- Lüdenscheid
- Verfahren
- CNC-Fräsen (3-, 4-, 5-Achs), Drahterodieren (EDM, Schrupp- und Feinschnitte, Konik ±30°), Senkerosion (EDM Draht/Senken, inhouse), Präzisionsschleifen (Flach-/Profil-, µm-Bereich, auch gehärtete Teile), Neubau Folgeverbundwerkzeuge (Stanzen, Biegen, Prägen, Trennen), Neubau Einstufenwerkzeuge (Stanz-, Biege-, Präge-, Biegetrennwerkzeuge), Neubau Stanzwerkzeuge (Prototyp, Vorserie, Serie), Neubau Stanzbiegewerkzeuge (inkl. Präzisions-EDM mit 0,1-mm-Draht, bis 8 Schnitte, auch Hartmetall)
- Werkstoffe
- Baustahl DC01, Baustahl S235, Edelstahl, Federstahl, Federstahl C75, Aluminium AlMg3, Kupfer E-Cu, Messing CuZn37
- Zertifikate
- ISO 9001:2015 (DIN EN ISO 9001 seit 2003), ISO 9001
- Gegründet
- 1919
- Branchen
- Blechbearbeitung, Werkzeugbau, Stanztechnik, Automotive-Zulieferung, Automotive-Zulieferung (implizit Blechumformung)
- 01
Technische Klärung und Machbarkeitsprüfung
- 02
Konstruktion und Werkzeugkonzept (CAD, Schnittspalt-/Passungsdefinition)
- 03
Inhouse-Fertigung: CNC-Fräsen, Draht-/Senkerodieren, Schleifen, Wärmebehandlung
- 04
Montage und Abstimmung der Werkzeugbaugruppen
- 05
Tryout/Bemusterung auf Versuchspresse bis 200 t
- 06
Qualitätssicherung und dokumentierte Abnahme
- 07
Serienbetreuung: Überholung, Reparatur, Nachbestellung von Komponenten
Standorte
Lüdenscheid
DEHauptsitz und Werkstatt: Konstruktion, Werkzeugbau, CNC-Fertigung, Tryout
- Stückgewicht / Größe
- max. 1500 kg Werkstückgewicht (VC-1150), 1000 kg (EDM)
- Losgröße
- Einzelteil bis Serie
- Werkstoffe
- Baustahl, Edelstahl, Federstahl, Aluminium, Kupfer, Messing, Werkzeugstahl, Hartmetall
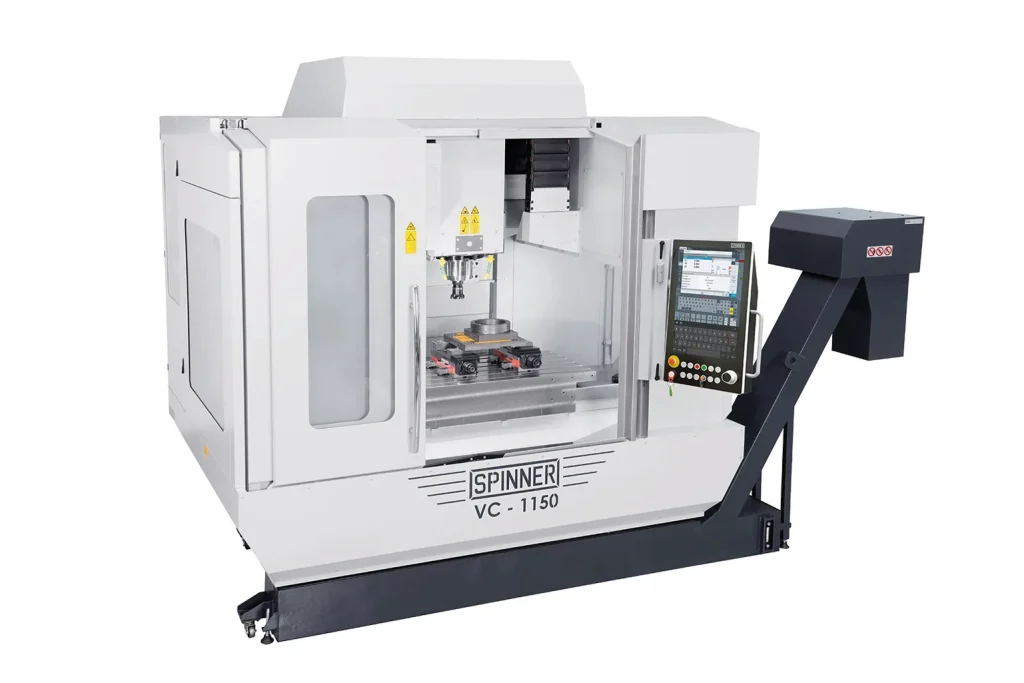
- Spinner VC-1150 CNC-Bearbeitungszentrum (X 1150/Y 620/Z 600 mm, Heidenhain)
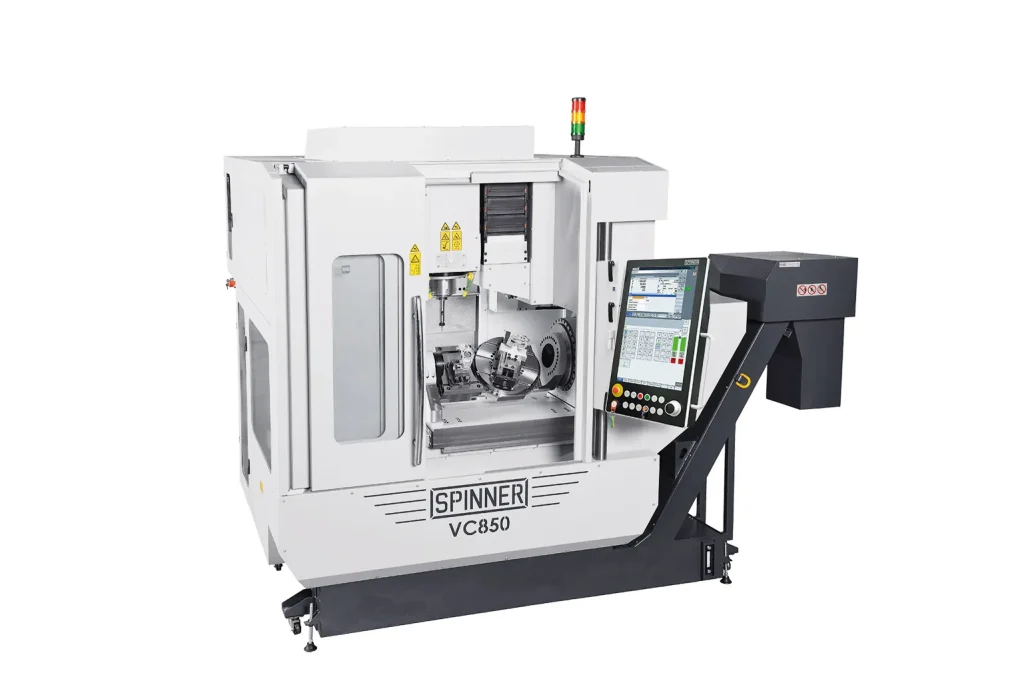
- Spinner VC850 CNC-Bearbeitungszentrum (X 850/Y 510/Z 510 mm, Heidenhain)
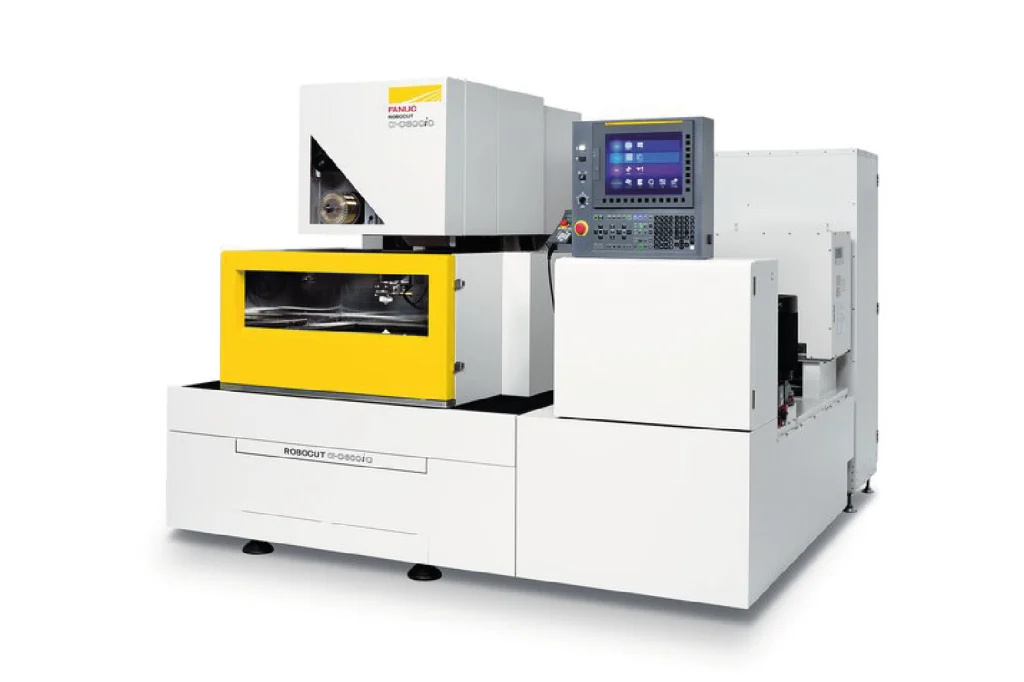
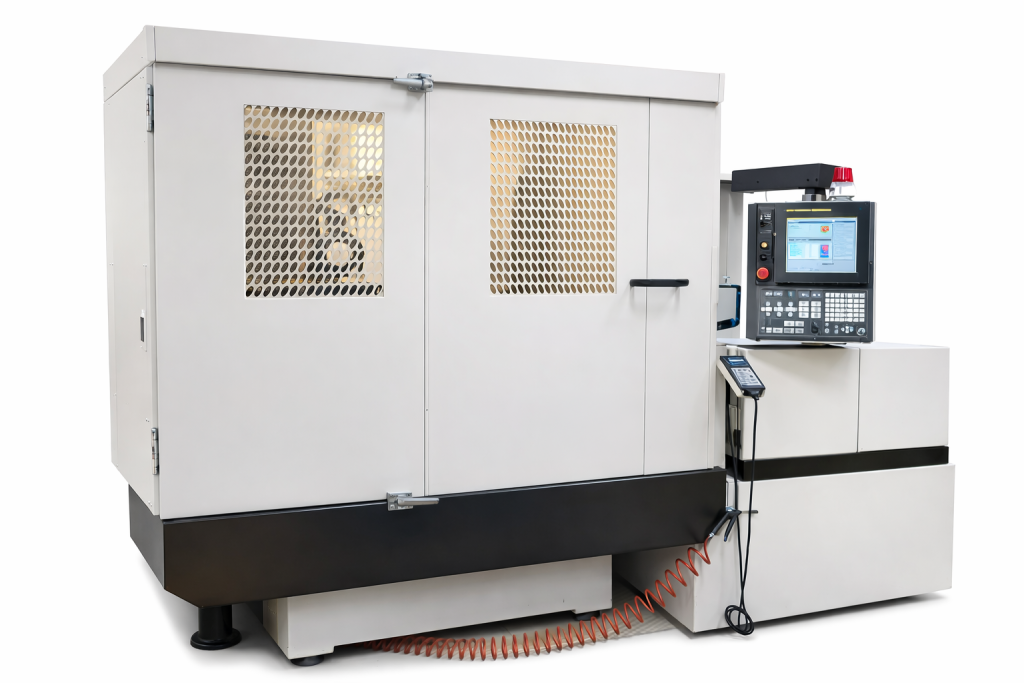
- Fanuc a-C600iC Drahterodiermaschine (max. Werkstück 1050 × 820 × 300 mm)
- Fanuc a-1iB Drahterodiermaschine
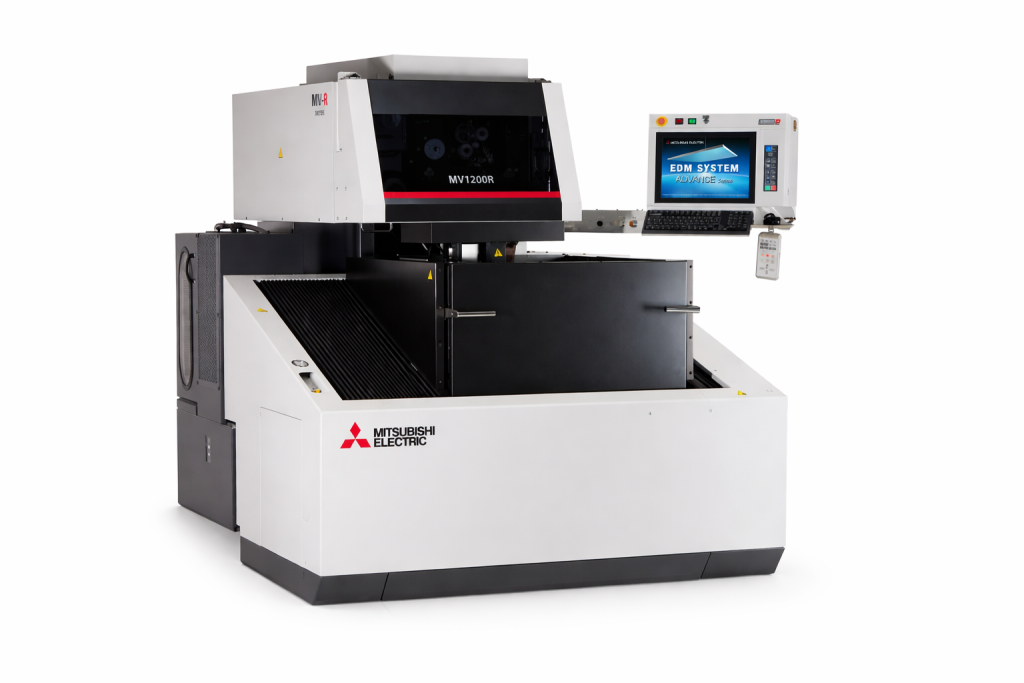
- Mitsubishi 1200R Drahterodiermaschine (Draht Ø 0,1–0,25 mm)
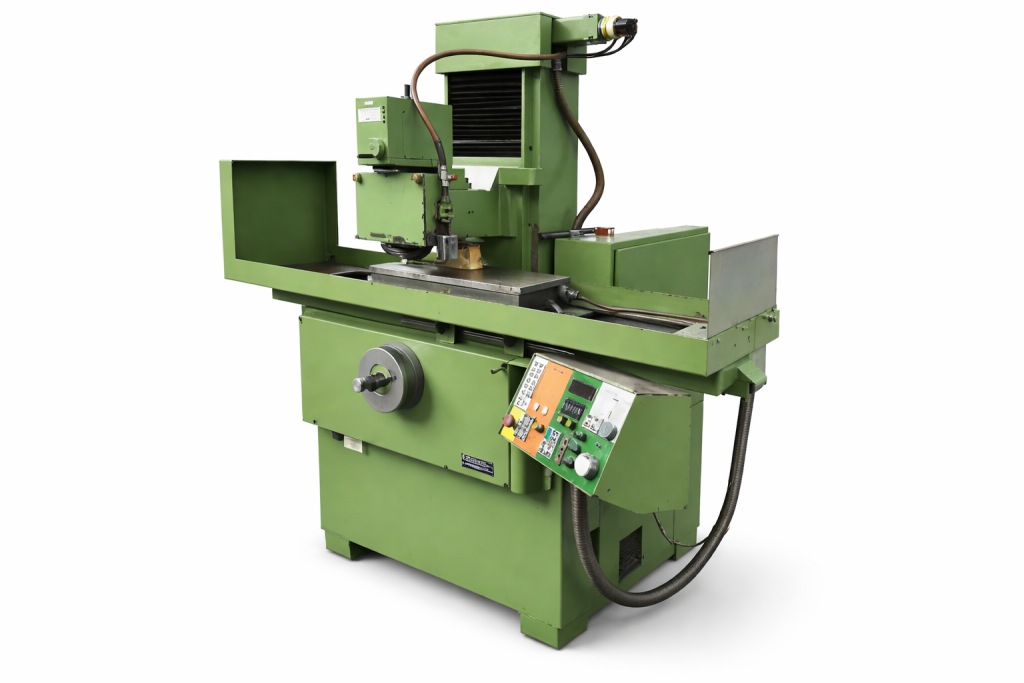
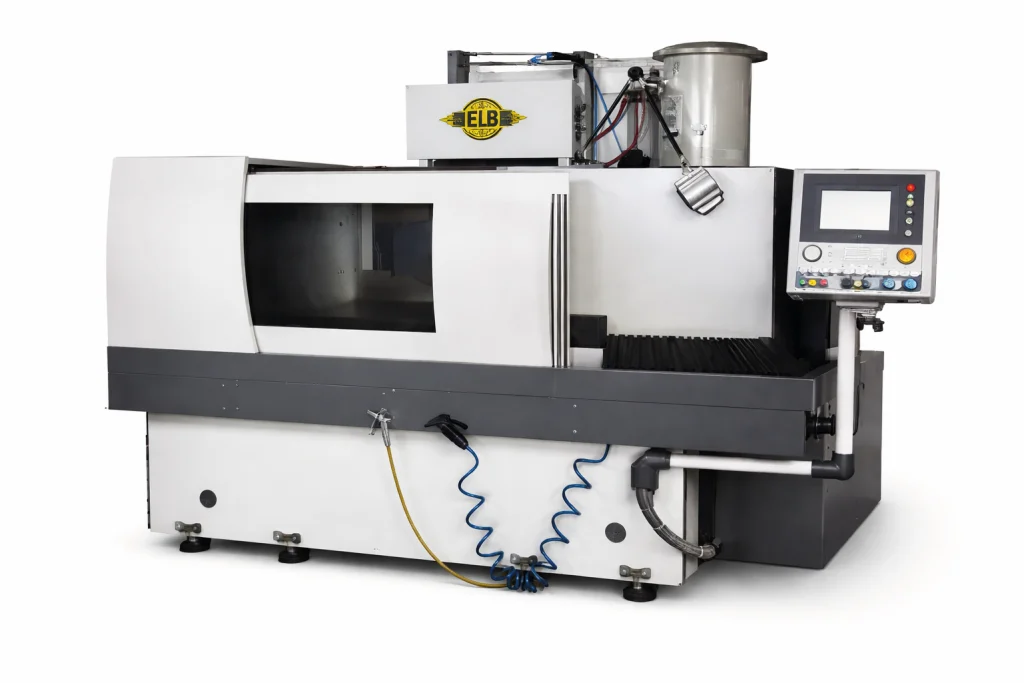
- ELB-Schliff (Retrofit)
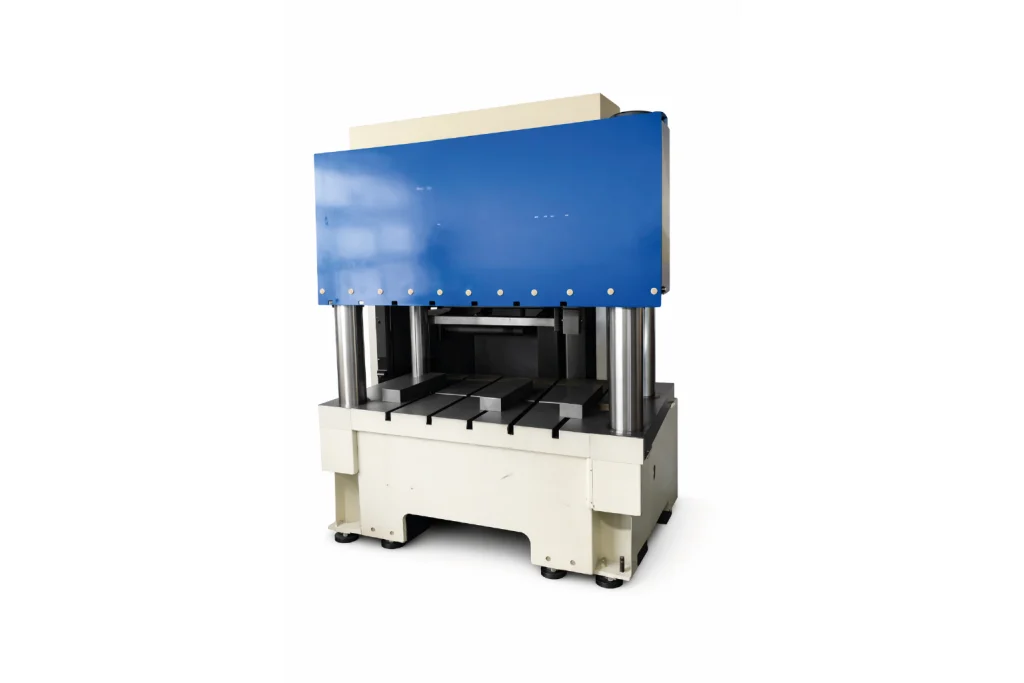
- BEN 200T Hydraulik-Versuchspresse
Bauteile und Werkzeugtypen
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-Fräsen (3-, 4-, 5-Achs)Zerspanung | ±0,02 – ±0,05 mm (Maßhaltigkeit der gestanzten Teile) | Tisch 1400 × 620 mm bzw. 900 × 510 mm × Z-Verfahrweg 600 mm (VC-1150) bzw. 510 | max. 1500 kg (VC-1150) / 500 kg (VC850) | Einzelteil – Serie | Baustahl (DC01, S235), Edelstahl (1.4301, 1.4016), Federstahl (1.1248, C75), Aluminium (AlMg3), Kupfer (E-Cu), Messing (CuZn37), verzinkte Bleche (DX51D), Werkzeugstahl (auch gehärtet), Hartmetall |
| Drahterodieren (EDM, Schrupp- und Feinschnitte, Konik ±30°)Zerspanung | ±0,003 mm | 1050 × 820 mm (a-C600iC) × 300 mm (a-C600iC) | max. 1000 kg (Fanuc a-C600iC / a-1iB), | Einzelteil | Werkzeugstahl (auch gehärtet), Edelstahl, Hartmetall, pulvermetallurgische Werkstoffe (PM) |
| Senkerosion (EDM Draht/Senken, inhouse)Zerspanung | – | – | – | – | Werkzeugstahl |
| Präzisionsschleifen (Flach-/Profil-, µm-Bereich, auch gehärtete Teile)Zerspanung | µm-Bereich · definierte Rauheit | – | – | Einzelteil – Serie | gehärtete Stähle, Hartmetall, Werkzeugstahl |
| Neubau Folgeverbundwerkzeuge (Stanzen, Biegen, Prägen, Trennen)Umformung | ±0,02 – ±0,05 mm; Wiederholgenauigkeit ≤ 0,01 mm | – | – | Serie | Baustahl (DC01, S235), Edelstahl (1.4301, 1.4016), Federstahl (1.1248, C75), Aluminium (AlMg3), Kupfer (E-Cu), Messing (CuZn37), verzinkte Bleche (DX51D) |
| Neubau Einstufenwerkzeuge (Stanz-, Biege-, Präge-, Biegetrennwerkzeuge)Umformung | ±0,02 – ±0,05 mm; Wiederholgenauigkeit ≤ 0,01 mm | – | – | Prototyp – Serie | Baustahl (DC01, S235), Edelstahl (1.4301, 1.4016), Federstahl (1.1248, C75), Aluminium (AlMg3), Kupfer (E-Cu), Messing (CuZn37), verzinkte Bleche (DX51D) |
| Neubau Stanzwerkzeuge (Prototyp, Vorserie, Serie)Umformung | ±0,02 – ±0,05 mm | – | – | – | Baustahl (DC01, S235), Edelstahl (1.4301, 1.4016), Federstahl (1.1248, C75), Aluminium (AlMg3), Kupfer (E-Cu), Messing (CuZn37), verzinkte Bleche (DX51D) |
| Neubau Stanzbiegewerkzeuge (inkl. Präzisions-EDM mit 0,1-mm-Draht, bis 8 Schnitte, auch Hartmetall)Umformung | ±0,02 – ±0,05 mm | – | – | Serie | Baustahl (DC01, S235), Edelstahl (1.4301, 1.4016), Federstahl (1.1248, C75), Aluminium (AlMg3), Kupfer (E-Cu), Messing (CuZn37), verzinkte Bleche (DX51D), Hartmetall |
| Neubau Prägewerkzeuge (Serie/Folgeverbund und Prototyp/Einstufe)Umformung | ±0,02 – ±0,05 mm | – | – | Kleinserie/Prototyp – Serie | Baustahl (DC01, S235), Edelstahl (1.4301, 1.4016), Federstahl (1.1248, C75), Aluminium (AlMg3), Kupfer (E-Cu), Messing (CuZn37), verzinkte Bleche (DX51D) |
| Neubau Biegetrennwerkzeuge (Biegen und Trennen in einem Hub)Umformung | ±0,02 – ±0,05 mm | – | – | Prototyp – Serie | Baustahl (DC01, S235), Edelstahl (1.4301, 1.4016), Federstahl (1.1248, C75), Aluminium (AlMg3), Kupfer (E-Cu), Messing (CuZn37), verzinkte Bleche (DX51D) |
| Werkzeugüberholung, Reparatur und Umbau im laufenden BetriebMontage | – | – | – | – | – |
| Tryout/Bemusterung auf Versuchspresse bis 200 t, Erstmuster, PrototypenPrüfung | – | – | bis 200 t Pressenkraft | – | – |
| Montage und Abstimmung von WerkzeugbaugruppenMontage | – | – | – | – | – |
| Wärmebehandlung (im Fertigungsprozess von Werkzeugkomponenten)Wärmebehandlung | – | – | – | – | Werkzeugstahl |
| Prototypenbau Werkzeugbau (Einsätze, Stempel, Matrizen, Formplatten, Funktionsmodule)Engineering | – | – | – | Einzelteil | – |
| Lohnfertigung Werkzeugbau (Werkzeugkomponenten und Baugruppen nach Zeichnung/3D)Zerspanung | – | – | – | Einzelteil – Serie | – |
| Reverse Engineering / 3D-Scan (Laser, Streifenlicht, CT, digitale Zwillinge, CAD-Rekonstruktion)Engineering | Soll-Ist-Vergleich, definierte Toleranzziele | – | – | Einzelteil | – |
| CNC-Frästeile online kalkulieren und bestellen (Prototyp, Einzelteil, Kleinserie, Serie)Zerspanung | – | – | – | Einzelteil – wiederkehrende Serie | Werkstoff nach Angabe (Portal) |
| Qualitätssicherung: Endmaßprüfung, Messprotokolle, Erstmuster-/PrüfberichtePrüfung | – | – | – | – | – |
7 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Bearbeitungszentrum (Fräsmaschine) | Spinner VC-1150 | – | X 1.150 mm, Y 620 mm, Z 600 mm; Tisch 1400 × 620 mm; Spindel 12.000 1/min; SK40; 32 Werkzeugplätze; | – | Lüdenscheid |
| CNC-Bearbeitungszentrum (Fräsmaschine) | Spinner VC850 | – | X 850 mm, Y 510 mm, Z 510 mm; Tisch 900 × 510 mm; Spindel 12.000 1/min; SK40; 48 Werkzeuge; | – | Lüdenscheid |
| Drahterodiermaschine | Fanuc a-C600iC | – | Verfahrwege XY 600 × 400 mm, Z 310 mm; max. Werkstück 1050 × 820 × 300 mm; 1000 kg; Konik ±30° über | – | Lüdenscheid |
| Drahterodiermaschine | Mitsubishi 1200R | – | X/Y/Z 600/400/310 mm; U/V 150/150 mm; max. Werkstück 840 × 640 × 210 mm; 250 kg; Konik ±30° über | – | Lüdenscheid |
| Drahterodiermaschine | Fanuc a-1iB | – | X/Y 550/370 mm, Z-Hub 310 mm; max. Werkstück 1100 × 800 mm; 1000 kg; Draht Ø 0,25 mm | – | Lüdenscheid |
| Schleifmaschine | ELB Schliff (Retrofit) | – | – | – | Lüdenscheid |
| Hydraulikpresse (Versuchspresse) | BEN Maschinenbau 200T | – | Pressenkraft bis 200 t | – | Lüdenscheid |
Zusatzleistungen
Qualität
Die Qualitätssicherung umfasst Endmaßprüfung mit Messprotokollen, Erstmuster- und Prüfberichte sowie dokumentierte Abnahme mit definierten Prüfpunkten über Konstruktion, Fertigung und Tryout. Seit 2003 besteht ein QM-System nach DIN EN ISO 9001, seit 2016 nach ISO 9001:2015.
| Nachweis | Lüdenscheid |
|---|---|
| ISO 9001 |
Historie
- 1919
Gründung als Ein-Mann-Betrieb durch Eugen Plate sen.
- 1920er
Errichtung des ersten Teils des heutigen Betriebsgebäudes in Lüdenscheid
- nach 1945
Eugen Plate jun. tritt in den Betrieb ein und baut das Unternehmen aus
- 1990
Holger Plate, Meister der dritten Generation, übernimmt die Leitung
- 2002
Eintragung als Eugen Plate Werkzeugbau e. Kfm.
- 2003
Einführung des Qualitätsmanagementsystems DIN EN ISO 9001
- 2016
Umstellung des QM-Systems auf ISO 9001:2015
- 2022
Janis Keizer führt das Unternehmen weiter