Ist das Ihr Unternehmen? Profil übernehmen
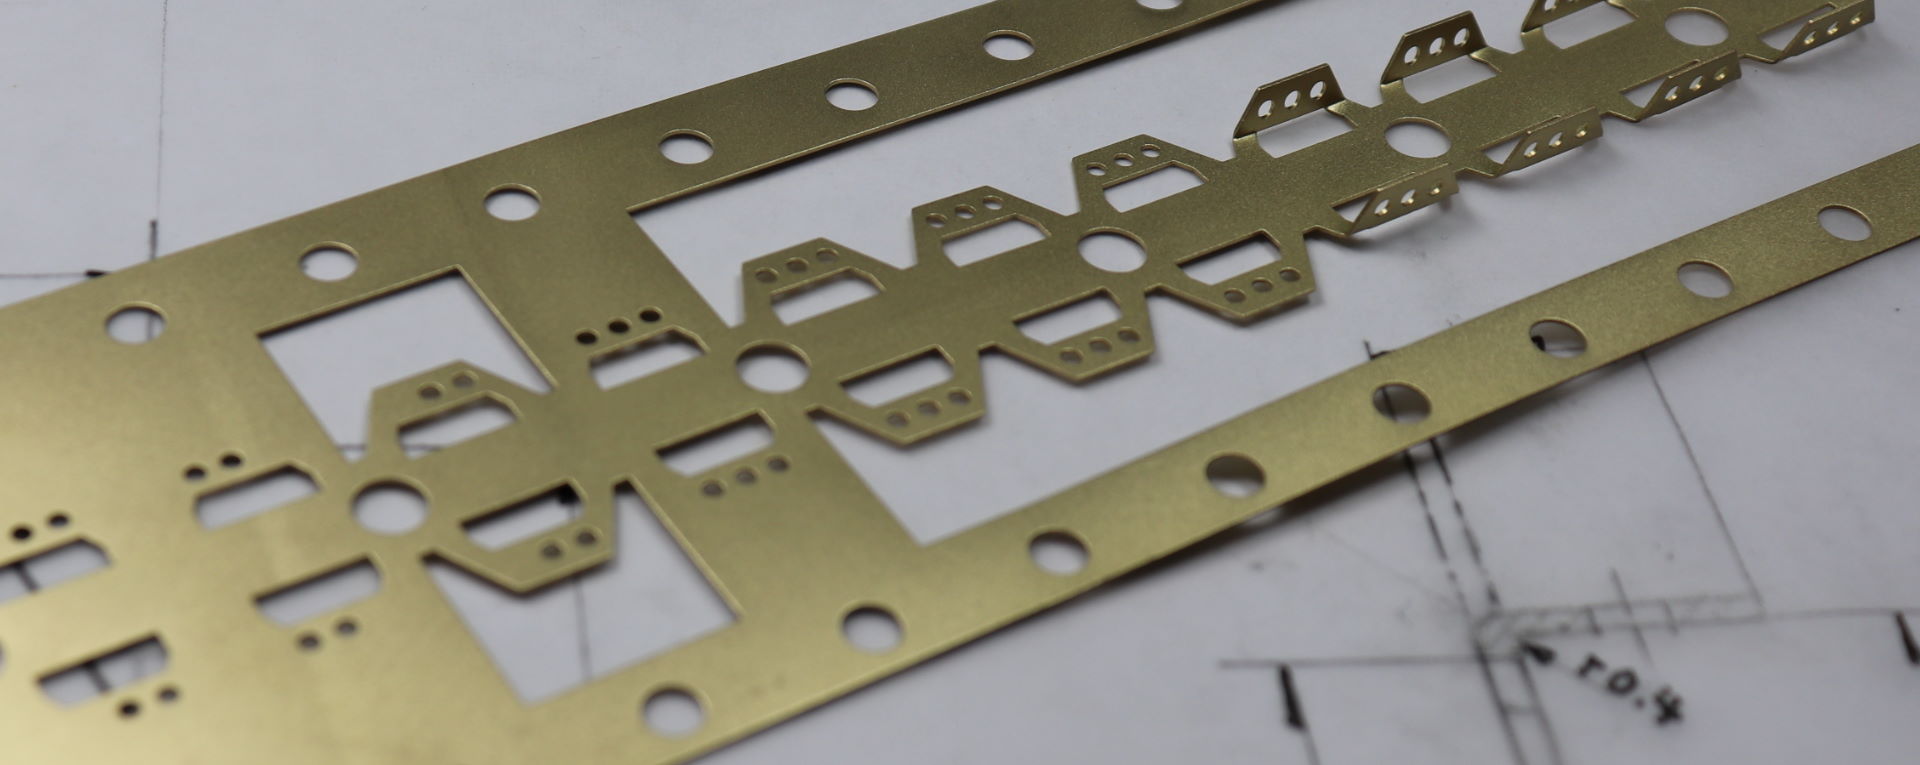
Werkzeugbau, Präzisionsstanzteile und Drahterodieren aus dem Schwarzwald — ohne Mindestabnahme.
Rudi Rau Feinmechanik
Höfen an der EnzNeu auf Amplifa
Feinmechanik aus dem Schwarzwald seit 1999
Rudi Rau Feinmechanik ist ein 1999 gegründetes Familienunternehmen in Höfen an der Enz im Schwarzwald. Das Einzelunternehmen fertigt Präzisionsstanzteile und Umformteile mit Materialdicken von 0,05 bis 2,00 mm aus Stahl, sämtlichen Edelstählen und Buntmetallen — ohne Mindestabnahme, vom Einzelstück bis zur Großserie. Die gesamte Wertschöpfungskette liegt im Haus: Machbarkeitsanalyse und Werkzeugkonstruktion mit SolidWorks, Werkzeugbau mit Folgeverbund-, Biege-, Präge- und Sonderwerkzeugen (auch mit eigenem Antrieb) sowie Drahterodieren auf einer AGIE-Maschine mit Drahtdurchmessern ab 0,1 mm und Oberflächengüten bis Ra 0,1 μm. Zu den Produkten zählen kundenspezifische elektrische Kontakte aus CuSn6 mit galvanischer Verzinnung sowie Metall-Uhrzeiger, deren Referenzprojekt das Unternehmen zu einem der wenigen deutschen Hersteller dieser Nische macht. Kunden kommen aus Automobil- und Autozulieferindustrie, Medizin-, Uhren- und Sensortechnik, Elektronik und Maschinenbau; Automotive-Teile werden in IMDS eingepflegt.
- Standort
- Höfen an der Enz
- Verfahren
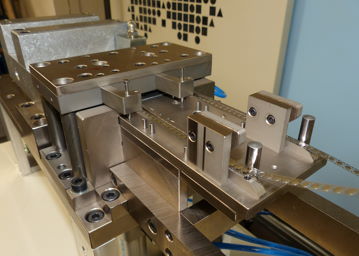
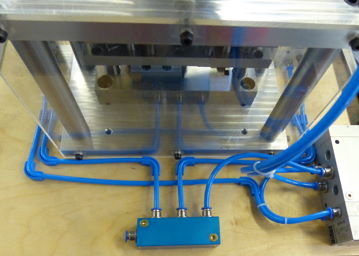
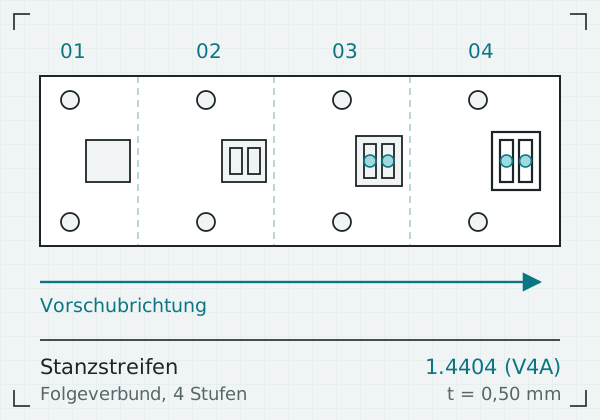
- Stanzteile Lohnfertigung, Stanzlöcher Ø 0,80 mm bei t = 0,50 mm (1.4404), Werkzeugbau (Stanz-, Folgeverbund- und Sonderwerkzeuge), Folgeverbundwerkzeuge (auch mit Torsionsstationen), Komplettschnittwerkzeuge, Biege- und Prägewerkzeuge, Sonderwerkzeuge mit eigenem Antrieb und Vorschub (u. a. Pneumatikantrieb), Werkzeugkonstruktion (SolidWorks) mit Machbarkeitsanalyse
- Werkstoffe
- CuSn6 (Bronze, mit galvanischer Verzinnung), Edelstahl V4A, Stahl, Edelstähle (sämtliche), Buntmetalle, Messing, Aluminium, Edelstähle
- Zertifikate
- DIN EN ISO 9001:2015, ISO 9001
- Gegründet
- 1999
- Branchen
- Automobilindustrie, Autozulieferer, Medizintechnik, Uhrenindustrie, Sensortechnik, Elektronik
- 01
Machbarkeitsanalyse
- 02
Konstruktion (SolidWorks)
- 03
Werkzeugbau (Folgeverbund-, Biege-, Prägewerkzeuge)
- 04
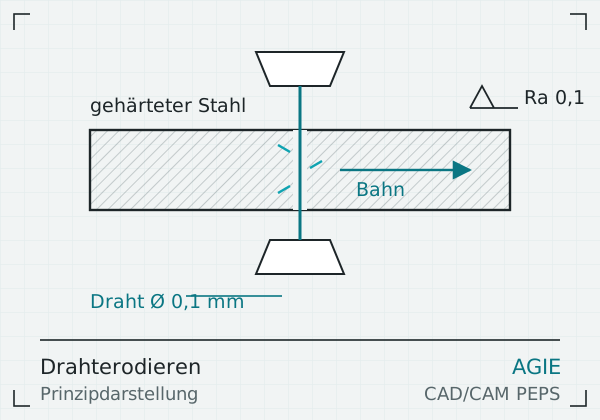
Drahterodieren der Aktivelemente (AGIE)
- 05
Stanzen, Biegen, Prägen
- 06
Oberflächenbehandlung (Verzinnung, Lackierung)
- 07
Erstmusterprüfung und Serienfreigabe
Werkstoffe und Verfahren
Edelstahl V4A
Hochfester Edelstahl, in dem Stanzlöcher Ø 0,80 mm bei t = 0,50 mm in Serie gefertigt werden.
Edelstähle
Sämtliche Edelstahlsorten werden in Dicken von 0,05 bis 2,00 mm verarbeitet.
Stahl
Vormaterial für Stanzteile, Umformteile und Werkzeuge, auch im gehärteten Zustand erodierbar.
CuSn6 (Bronze, verzinnt)
Vormaterial für elektrische Kontakte mit galvanischer Verzinnung; verbindet Leitfähigkeit, Federhärte und Korrosionsbeständigkeit.
Messing
Werkstoff für Metall-Uhrzeiger und weitere Buntmetall-Stanzteile.
Aluminium
Eingesetzt bei der Zeigerfertigung je nach Anforderung und Einsatzgebiet.
Buntmetalle
Werkstoffgruppe für Stanzteil-Lohnfertigung in Dicken von 0,05 bis 2,00 mm.
Drahterodieren
Funkenerosives Schneiden auf AGIE-Maschine mit Draht ab 0,1 mm und Ra 0,1 μm, auch in gehärtetem Stahl.
Konstruktion mit SolidWorks
Werkzeugkonstruktion mit aktueller SolidWorks-Version inklusive Machbarkeitsanalyse vor jedem Projekt.
Standort Höfen an der Enz
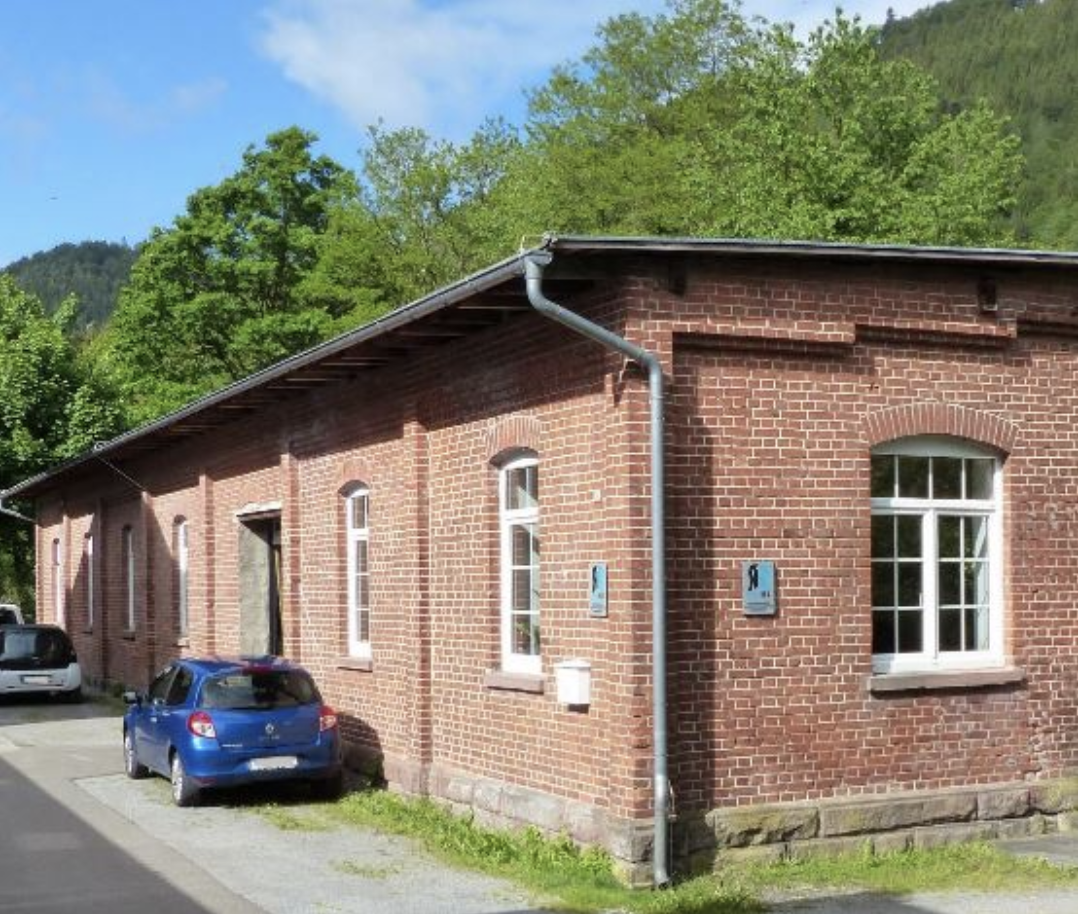
Höfen an der Enz
DEFertigungsstandort mit Konstruktion, Werkzeugbau, Produktion und Verwaltung
- Stückgewicht / Größe
- Stanzteile 0,05–2,00 mm Materialdicke; kleinstes Serienteil
- Losgröße
- Vom Einzelstück ohne Mindestabnahme bis zur Großserie
- Werkstoffe
- Stahl, Edelstahl (u. a. 1.4404), Buntmetalle, CuSn6, Messing, Aluminium
- AGIE-Drahterodiermaschine
- CAD/CAM-System PEPS
- SolidWorks-Konstruktion
Bauteile und Werkzeuge
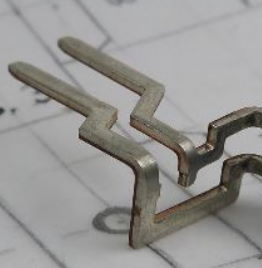
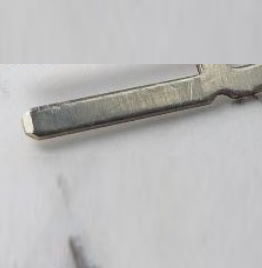
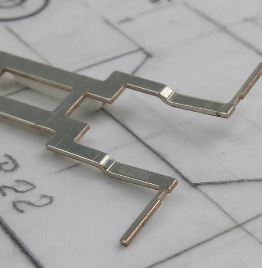
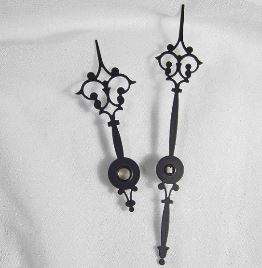
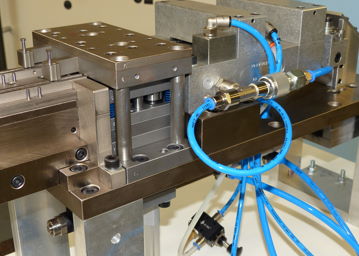
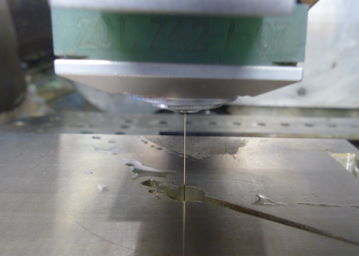
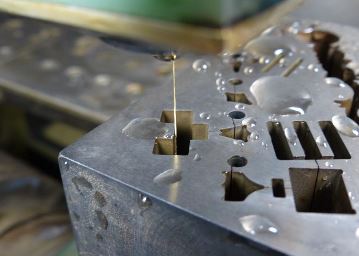
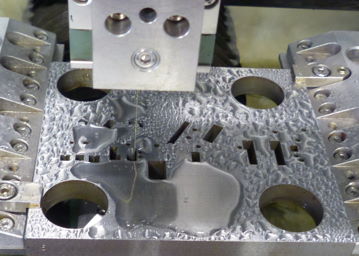
Einblicke in die Fertigung
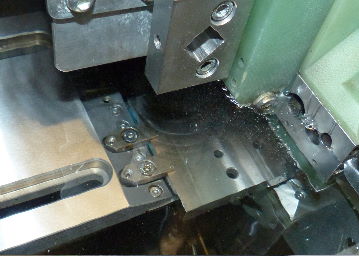
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Stanzteile LohnfertigungUmformung | 0,01 mm | – | Materialdicke 0,05–2,00 mm | Einzelstück / Kleinstmengen – Großserie | Stahl, Edelstahl, Buntmetalle |
| Stanzlöcher Ø 0,80 mm bei t = 0,50 mm (1.4404)Umformung | 0,01 mm | – | 0,02 g (kleinstes Serienteil) | Kleinstmengen – Großserie | Edelstahl 1.4404 (V4A) |
| Werkzeugbau (Stanz-, Folgeverbund- und Sonderwerkzeuge)Engineering | – | – | – | Einzelanfertigung – Kleinserie | Stahl, Edelstahl |
| Folgeverbundwerkzeuge (auch mit Torsionsstationen)Engineering | – | – | – | – | – |
| KomplettschnittwerkzeugeEngineering | – | – | – | – | – |
| Biege- und PrägewerkzeugeEngineering | – | – | – | – | – |
| Sonderwerkzeuge mit eigenem Antrieb und Vorschub (u. a. Pneumatikantrieb)Engineering | – | – | – | – | – |
| Werkzeugkonstruktion (SolidWorks) mit MachbarkeitsanalyseEngineering | – | – | – | – | – |
| Elektrische Kontakte (Stanzen, Biegen, Prägen, Kröpfen) aus CuSn6Umformung | – | – | – | Kleinserien / ohne Mindestabnahme – Großserie | CuSn6 |
| Galvanische Verzinnung von KontaktenOberfläche | – | – | – | – | CuSn6 |
| Drahterodieren als LohnfertigungZerspanung | Ra 0,1 μm | – | – | Einzelteil | Stahl (gehärtet), Edelstahl |
| Drahterodieren mit Drahtdurchmesser ab 0,1 mmZerspanung | Ra 0,1 μm | – | – | – | Stahl, Edelstahl |
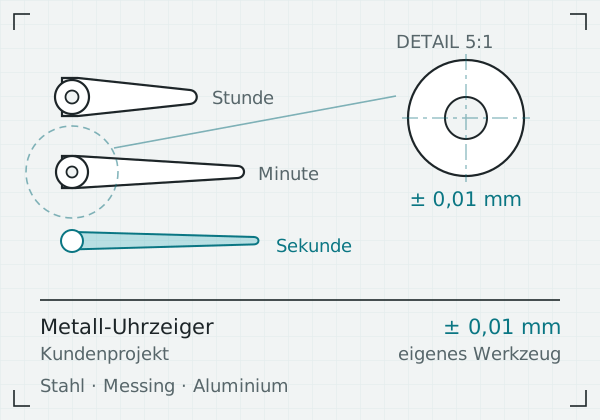
| Metall-Uhrzeiger (Referenzprojekt, Serienfertigung)Umformung | 0,01 mm | – | 0,02 g | Kleinserien – laufende Serie | Stahl, Edelstahl, Messing, Aluminium |
| Lackieren oder Beschichten von Oberflächen (Uhrzeiger)Oberfläche | – | – | – | – | Stahl, Edelstahl, Messing, Aluminium |
| UmformteileUmformung | – | – | – | – | Stahl, Edelstahl, Buntmetalle |
| Prüfung und Dokumentation nach ISO 9001:2015 (Erstmuster, Serie, Rückverfolgbarkeit)Prüfung | – | – | – | – | – |
3 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Drahterodiermaschine | AGIE | 1 | – | – | Höfen an der Enz |
| CAD/CAM-System | PEPS | – | – | – | Höfen an der Enz |
| CAD-System (Konstruktion) | SolidWorks aktuelle Version | – | – | – | Höfen an der Enz |
Zusatzleistungen
Referenzkunden
Qualität und Zertifizierung
Das Qualitätsmanagementsystem ist seit 2008 nach DIN EN ISO 9001:2015 zertifiziert (Zertifikat 301204, ALL-CERT mbH, gültig bis 09.05.2027). Erstmuster werden vor Serienfreigabe geprüft und dokumentiert, alle Fertigungsschritte sind bis zur Charge rückverfolgbar; Automotive-Teile werden in IMDS eingepflegt.
| Nachweis | Höfen an der Enz |
|---|---|
| ISO 9001 |
Unternehmenshistorie
- 1999
Gründung des Familienunternehmens Rudi Rau Feinmechanik in Höfen an der Enz
- 2008
Aufbau des Qualitätsmanagementsystems, seither ISO 9001 zertifiziert
Referenzprojekt Metall-Uhrzeiger: Werkzeugkonstruktion und -bau im Haus, Serienfertigung mit Toleranz 0,01 mm — einer der wenigen deutschen Hersteller von Metall-Uhrzeigern