Ist das Ihr Unternehmen? Profil übernehmen
Thermische Beschichtungen (HVOF, Plasma, Flammspritzen), Laserauftragsschweißen, mechanische Bearbeitung und Schichtanalyse
Rybak + Hofmann rhv-Technik GmbH + Co. KG
WaiblingenNeu auf Amplifa
Über uns – Spezialisten für thermische Beschichtungen
Rybak + Hofmann rhv-Technik ist ein inhabergeführtes Familienunternehmen in Waiblingen, spezialisiert auf thermisches Spritzen, mechanische Bearbeitung, Laserauftragsschweißen, Reparatur und Schichtanalyse. Das 1968 als feinmechanischer Apparatebau gegründete Unternehmen bietet alle gängigen Spritzverfahren an, darunter HVOF, Plasma-, Lichtbogen-, Draht-, Pulver- und Suspensionsspritzen. Beschichtungen aus Keramiken, Hartmetallen wie Wolfram- und Chromkarbid sowie metallischen Legierungen schützen Bauteile vor Verschleiß, Korrosion und Erosion oder erzeugen elektrisch bzw. thermisch leitende oder isolierende Funktionen. Typische Bauteile sind Wellen, Lagersitze, Dichtsitze, Spindelkegel, Rotoren, Förderschnecken und Dehnspanndorne – von der Neuteilfertigung bis zur Reparatur und Ausschussrettung. Die Schichtdicken liegen üblicherweise zwischen 50 und 500 µm, können je nach Werkstoff auch mehrere Millimeter betragen. Auf rund 3.000 m² Produktionsfläche (seit 2015/2017 erweitert) beschäftigt das Unternehmen etwa 45 Mitarbeiter und beliefert Branchen wie Dichtungs- und Pumpentechnik, Maschinenbau, Verpackung, Pharma, Chemie, Öl und Gas sowie Landmaschinen. Ein eigenes metallografisches Labor sichert die Schichtqualität ab.
- Standort
- Waiblingen
- Verfahren
- Thermisches Spritzen, Lichtbogenspritzen, Drahtflammspritzen, Pulverflammspritzen, Suspensionsspritzen (Suspension Spritzen), HVOF / Hochgeschwindigkeitsspritzen mit Gas oder Kerosin, Plasma-, Lichtbogen-, Draht-, Pulver- oder Stabflammspritzen, Laserauftragsschweißen
- Werkstoffe
- Aluminium-Titandioxid, Aluminiumoxid, Chromoxid, Zirkonoxid, Wolframkarbid (Wolframcarbid), Chromkarbid (Chromcarbid), Zink, Aluminium (Beschichtung)
- Zertifikate
- ISO 9001 (DIN ISO 9001), GTS-Richtlinien, ISO 9001 (DIN EN ISO 9001:2015), GTS-Richtlinien (Gemeinschaft Thermisches Spritzen)
- Gegründet
- 1968
- Mitarbeiter
- 45
- Branchen
- Dichtungstechnik, Pumpentechnik, Mobilität / Fahrzeugbau / Luft- und Raumfahrt, Energie / Umwelttechnik, Verpackungsindustrie, Sonder- und Maschinenbau
- 01
Beratung und Engineering für Oberflächentechnik
- 02
Mechanische Vor-/Grundbearbeitung (Drehen, Schleifen)
- 03
Thermisches Spritzen / Laserauftragsschweißen
- 04
Mechanische Fertigbearbeitung der Spritzschichten
- 05
Schichtanalyse im metallografischen Labor
- 06
Qualitätsprüfung und Dokumentation
Standorte
Waiblingen
DEHauptsitz, Produktion und Labor
- Stückgewicht / Größe
- bis 3 t Bauteilgewicht; HVOF bis 4.500 mm Länge, Ø 1.500 mm
- Losgröße
- Einzel- und Kleinserienfertigung bis Losgröße 1, Prototypen bis Nullserie
- Werkstoffe
- Keramiken (Al2O3, Cr2O3, Al2O3TiO2, ZrO2), Karbide (Wolfram-/Chromkarbid), metallische Legierungen
- HVOF-Beschichtungsanlage (Gas/Kerosin)
- Plasma-, Lichtbogen-, Draht-, Pulver- und Stabflammspritzanlagen
- Suspensionsspritzanlage
- Laserauftragsschweißanlage
- Drehmaschinen (Drehlänge 2.000 mm, Ø 380/540/Plan 630 mm)
- Innen- und Außenrundschleifmaschinen (Schleiflänge bis 2.500 mm)
- Kegelmessgerät für HSK/SK-Kegel
- Metallografisches Labor (Schliffpräparation, Mikroskop, Härtemessung)
Bauteile
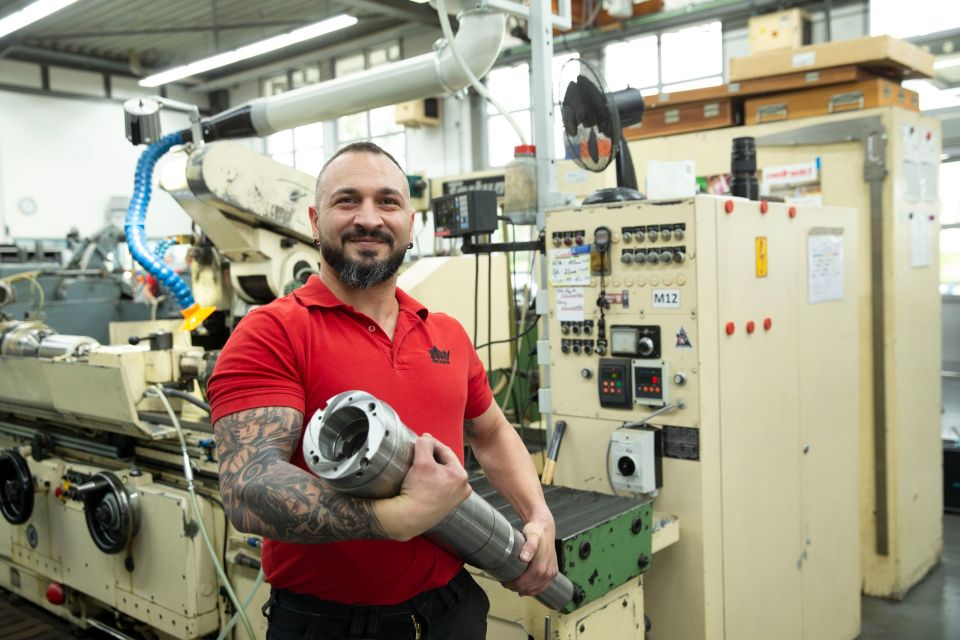
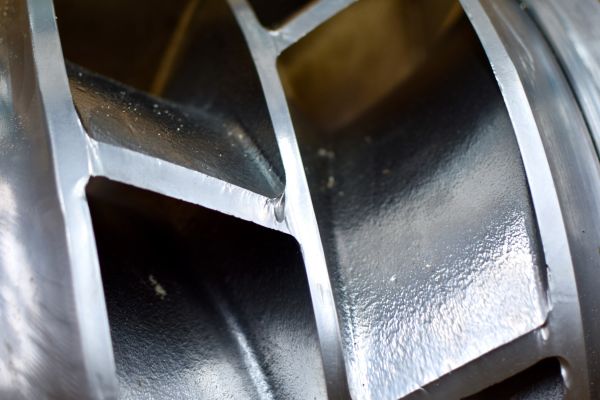
Einblicke in die Fertigung
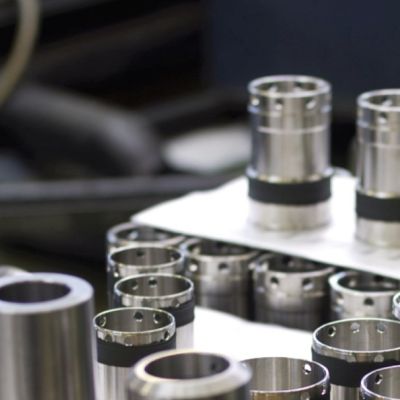
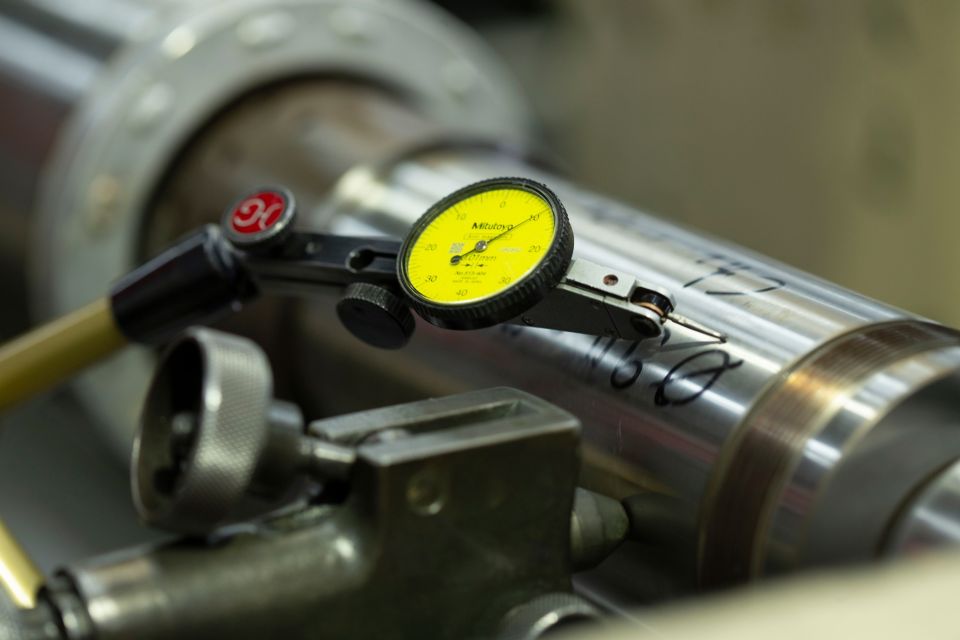
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Thermisches SpritzenOberfläche | – | – | – | – | Keramiken, Karbide/Hartmetalle, metallische Legierungen |
| LichtbogenspritzenOberfläche | – | – | – | – | elektrisch leitende Drähte, Pseudolegierungen (Kombination zweier Metalle), Fülldrähte (karbidhaltig) |
| DrahtflammspritzenOberfläche | – | – | – | – | Molybdän, Metalle (Draht) |
| PulverflammspritzenOberfläche | – | – | – | – | über 100 Pulvermaterialien, selbstfließende und selbsthaftende Pulver |
| Suspensionsspritzen (Suspension Spritzen)Oberfläche | – | – | – | – | feine Partikel in Suspension |
| HVOF / Hochgeschwindigkeitsspritzen mit Gas oder KerosinOberfläche | – | Bauteillänge 4.500 mm, Bauteildurchmesse × Beschichtungsfläche 2.200 x 1.500 mm | 3 t | – | Wolframkarbid, Karbide |
| Plasma-, Lichtbogen-, Draht-, Pulver- oder StabflammspritzenOberfläche | – | – | – | – | – |
| LaserauftragsschweißenFügen | – | – | – | – | 1.3348, 1.4718, 1.4571, 1.4337, 1.5424, 2.4607, 2.4856, 2.4819, 3.2585, Grade 7/3.7235, Stähle, Inconel, Hastelloy, Titan, Aluminium, Alubronze |
| Mechanische Bearbeitung von SpritzschichtenZerspanung | Genauigkeit von wenigen µm | – | – | – | – |
| DrehenZerspanung | – | Drehlänge 2.000 mm bzw. Länge 8.000 mm | – | – | – |
| Schleifen (innen/außen)Zerspanung | – | Schleiflänge 2.500 mm (mit Zapfen 2.700 | – | – | – |
| Reparatur und Instandhaltung von beschichteten BauteilenMontage | – | – | – | – | – |
| SpindelreparaturMontage | – | – | – | – | – |
| Schichtanalyse / MetallografiePrüfung | – | – | – | – | – |
| Beratung und Engineering für OberflächentechnikEngineering | – | – | – | – | – |
6 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Bespritzanlage HVOF / Hochgeschwindigkeitsspritzen | – | – | bis Bauteillänge 4.500 mm / Ø 1.500 mm bzw. Beschichtungsdurchmesser 2.000 mm bei Länge 1.300 mm; | – | Waiblingen |
| Drehmaschine | – | – | Drehlänge 2.000 mm, Drehdurchmesser 380 / 540 / Plan 630 mm; Partner: max. Ø 1.000 mm, Länge 8.000 | – | Waiblingen |
| Schleifmaschine (innen/außen) | – | – | außen: Schleiflänge 2.500 mm, Ø 460 mm (Länge 2.500 mm) bzw. Ø 500 mm (Länge 500 mm); innen: Ø 500 | – | Waiblingen |
| Kegelmessgerät | – | – | – | – | Waiblingen |
| Metallografisches Labor (Schliffpräparation, Mikroskop, Härtemessung) | – | – | – | 2002 | Waiblingen |
| Laserauftragsschweißanlage | – | – | – | – | Waiblingen |
Zusatzleistungen
Qualität
rhv-Technik ist nach DIN EN ISO 9001 und nach den Richtlinien der Gemeinschaft Thermisches Spritzen e. V. (GTS) zertifiziert. Im eigenen metallografischen Labor werden Schliffpräparationen, Härtemessungen, Haftzugmessungen, Schichtdicken- und Porositätsmessungen sowie Rissprüfungen durchgeführt.
| Nachweis | Waiblingen |
|---|---|
| ISO 9001 (DIN EN ISO 9001:2015) | |
| GTS-Richtlinien (Gemeinschaft Thermisches Spritzen) |
Historie
- 1968
Gründung durch Jochen Rybak als feinmechanischer Apparatebau in Waiblingen
- 1977
Erweiterung zur Rybak + Höschele Verschleißschutz GmbH; Einstieg in die thermische Spritztechnik
- 1991
Gründung der Thermal Spray Tec in Moskau zum Vertrieb kompletter Spritzanlagen
- 1992
Gründungsmitglied der GTS (Gemeinschaft Thermisches Spritzen)
- 1995
Umzug ins Eisental, Erweiterung auf 3.000 m²
- 1996
Zertifizierung nach DIN ISO 9001 sowie nach GTS-Richtlinien
- 2002
Aufbau des eigenen metallografischen Labors
- 2003
Claudia Hofmann übernimmt die Anteile; Unternehmen wieder in Familienbesitz
- 2008
Auszeichnung mit dem René-Wassermann-Award (ITSC Basel)
- 2010
Tod von Jochen Rybak; Claudia Hofmann wird alleinige Geschäftsführerin
- 2011
Mitglied Packaging Valley
- 2014
Teilnahme am Projekt ECOfit
- 2015
Erweiterung Montage EG / Büro OG
- 2017
Erweiterung der Betriebs- und Produktionsfläche mit der Nachbarhalle
- 2018
Auszeichnung mit dem TOP 100 Award (Innovationsführer)