Ist das Ihr Unternehmen? Profil übernehmen
Lohnfertiger für Blechbearbeitung, Zerspanung und Schweiß-/Montagebaugruppen sowie Hersteller von Rollenbahnen und Transportgestellen
Schulz Fördersysteme GmbH
Geratal – OT GräfenrodaNeu auf Amplifa
Über Schulz Fördersysteme
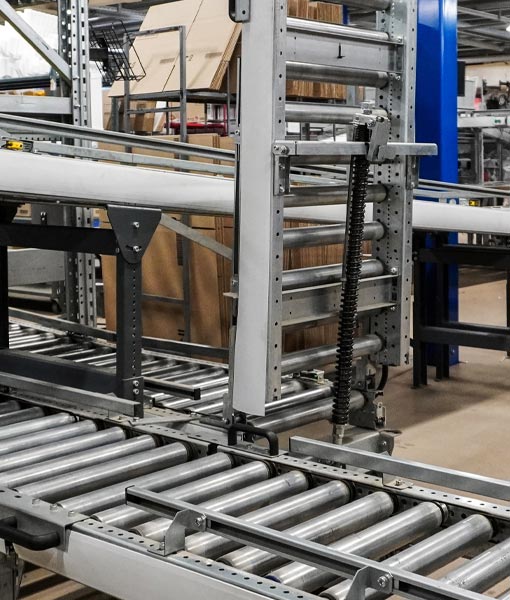
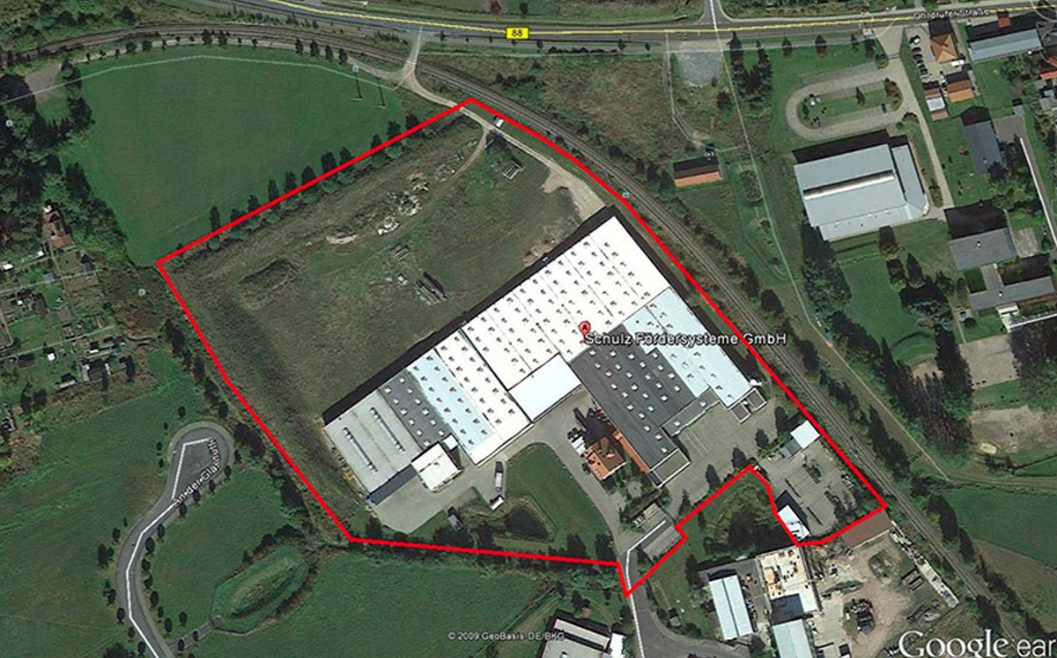
Die Schulz Fördersysteme GmbH ist ein 1991 in Gräfenroda gegründeter mittelständischer Lohnfertiger mit der Marke „Blechbearbeitung Thüringen“. Kerngeschäft ist die Blechbearbeitung mit 2D- und 3D-Laserschneiden, Lasern-Stanzen, CNC-Abkanten, Entgraten, Pressen, Richten und manueller Blechfertigung. Ergänzend bietet das Unternehmen Zerspanung (Drehen, Fräsen, Sägen), die Fertigung kompletter Schweiß- und Montagebaugruppen inklusive Roboter- und Laserschweißen sowie Montage an. Oberflächenbehandlungen wie Pulverbeschichten, KTL, Verzinken und Beizen erfolgen in Kooperation mit langjährigen Partnern. Verarbeitet werden Stahl, Edelstahl, Aluminium, Messing und Kupfer. Neben der Lohnfertigung ist Schulz Hersteller von Schwerkraft-Rollenbahnen und Transportgestellen. Zu den Kunden zählen u. a. die Automobilindustrie und die Fördertechnik; die Lieferung erfolgt europaweit. Auf rund 10.000 m² Produktionsfläche fertigen etwa 90 Mitarbeiter Teile von 30 g bis 5000 kg.
- Standort
- Geratal – OT Gräfenroda
- Verfahren
- Lasern (2D), Lasern – Stanzen, Lasern (3D) – 3D-Laserschneiden/Laserschweißen mit CO2-Laser, Kanten (CNC-Abkanten), Entgraten, Pressen, Richten, Manuelle Blechfertigung (Rollen auf 4-Walzen-Biegemaschine, Profilbiegen)
- Werkstoffe
- Stahl, Edelstahl, Alu, Messing, Kupfer, Aluminium
- Zertifikate
- ISO 9001:2015, DIN EN ISO 3834-2, DIN EN 15085-2 CL1, DIN 2303, Fachbetrieb nach WHG, ISO 9001, ISO 3834-2, EN 15085-2 CL1, WHG-Fachbetrieb
- Gegründet
- 1991
- Mitarbeiter
- 90
- Branchen
- Automobilindustrie, Fördertechnik/Intralogistik, Maschinenbau, Intralogistik/Fördertechnik
- 01
Lasern (2D/3D) und Laser-Stanzen
- 02
Kanten, Pressen, Richten, manuelle Blechfertigung
- 03
Entgraten
- 04
Zerspanung (Drehen, Fräsen, Sägen)
- 05
Fügen: Schweißen, Laserschweißen, Clinchen, Buckel- und Bolzenschweißen
- 06
Montage
- 07
Oberflächenbehandlung (Kooperation)
- 08
3D-Vermessung und Dokumentation
Werkstoffe und Verfahren
Stahl
Grundwerkstoff für Laserteile, Kantteile und Schweißbaugruppen in Automobil- und Fördertechnik
Edelstahl
Wird u. a. auf separater Entgratmaschine bearbeitet, um Kontamination zu vermeiden
Aluminium
Leichtes Blechmaterial für Laser- und Kantteile
Messing
Für Laserteile in der Blechfertigung
Kupfer
Für Laserteile in der Blechfertigung
Standorte
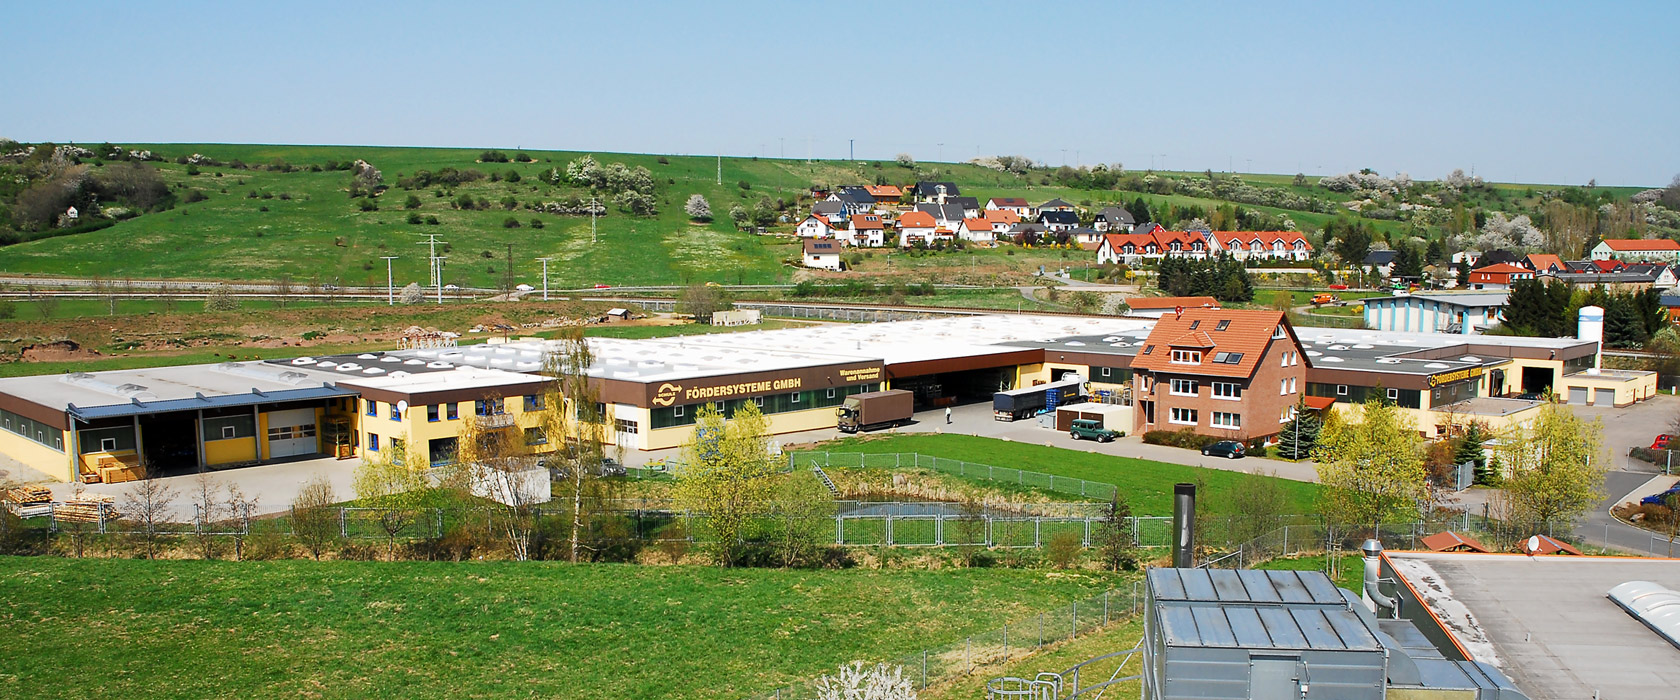
Geratal – OT Gräfenroda
DEHauptsitz, Produktion
- Stückgewicht / Größe
- 30 g bis 5000 kg
- Losgröße
- Einzelteile bis mittlere Serien
- Werkstoffe
- Stahl, Edelstahl, Aluminium, Messing, Kupfer
- Flachbettlaser (Fiber und CO2), max. 4000 x 2000 x 25 mm, bis 8 kW
- Stanz-Laser-Kombimaschine Trumpf TM7000
- 3D-Laserschneid-/Laserschweißanlage (CO2), 3000 x 1500 x 1500 mm
- Handlaserschweißgerät, 16 m² Laserschweißkabine
- 6 CNC-Abkantpressen (Trumpf), 36–320 t, Biegelänge 4050 mm
- Entgratmaschinen Lissmac (Stahl, 2-seitig) und Weber (Edelstahl)
- Exzenterpresse bis 125 t, hydraulische Presse bis 250 t
- Richtmaschine, 4-Walzen-Biegemaschine, Profilbiegemaschine
- CNC-Drehmaschine mit Stangenlader, 340 x 1500 mm
- 5-Achsen CNC-Bearbeitungszentrum, 2000 x 600 x 800 mm
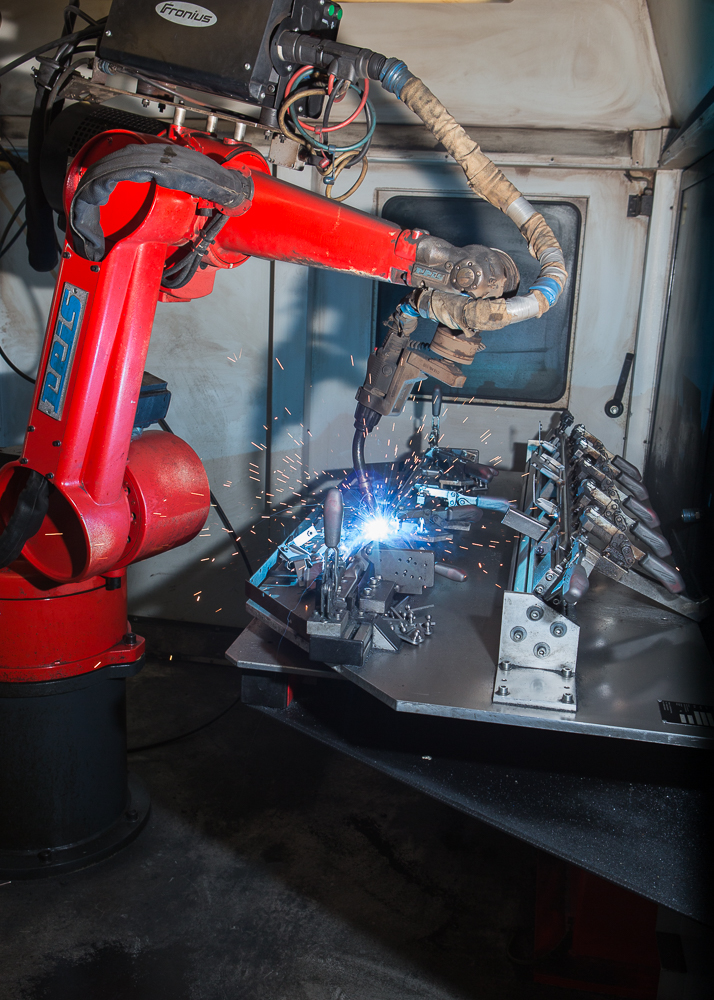
- Schweißroboter-Kompaktzelle (CMT, Bolzenschweißen)
- Schweiß-Cobot mit Manipulator, 2000 x 1000 x 1000 mm
- Doppelportalanlage mit zwei 6-Achs-Robotern, 7000 x 2500 x 2500 mm
- Clinchpresse (Tox CEU), 0,3–12 mm Gesamtblechdicke
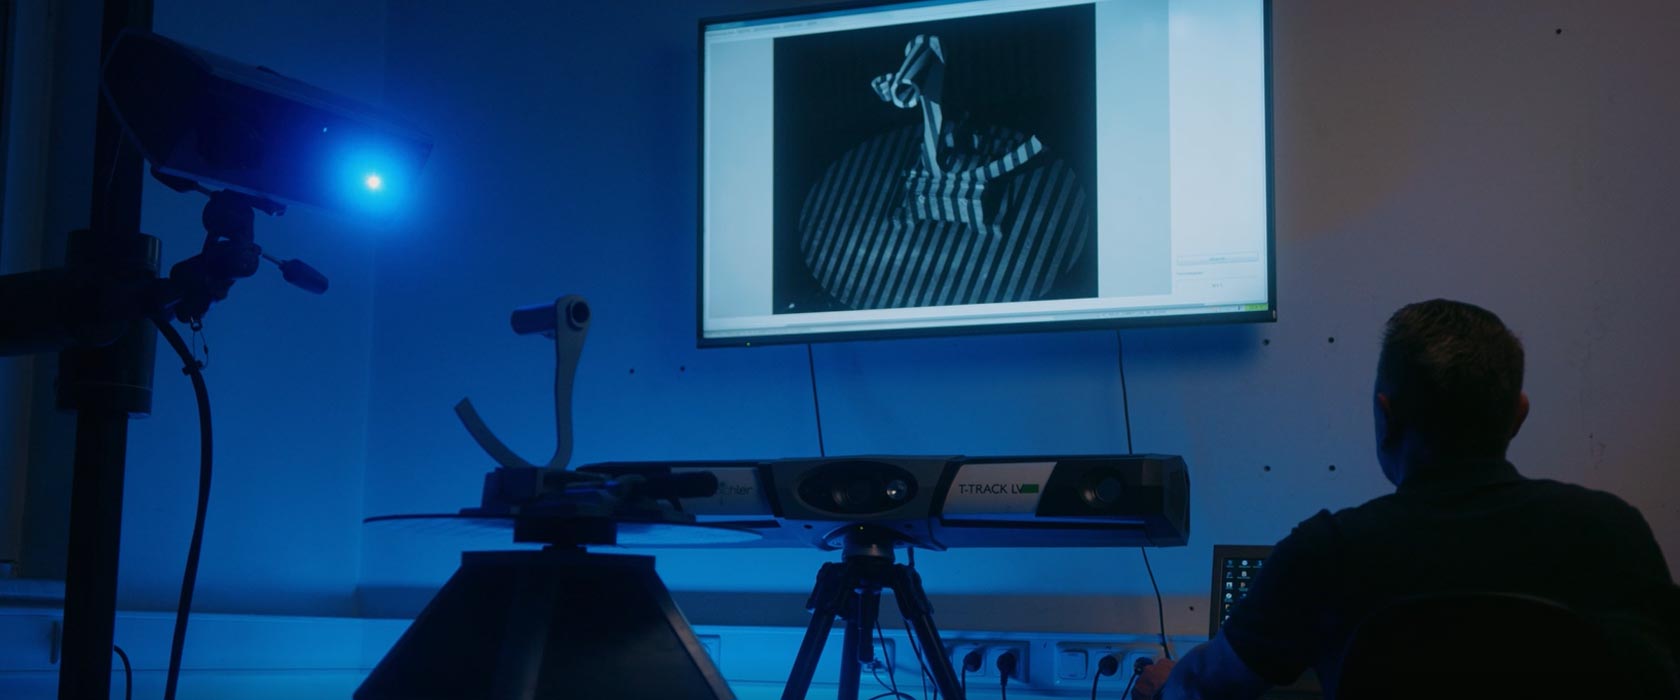
- 3D-Messtechnik (optisch/taktil) im klimatisierten Messraum
Bauteile
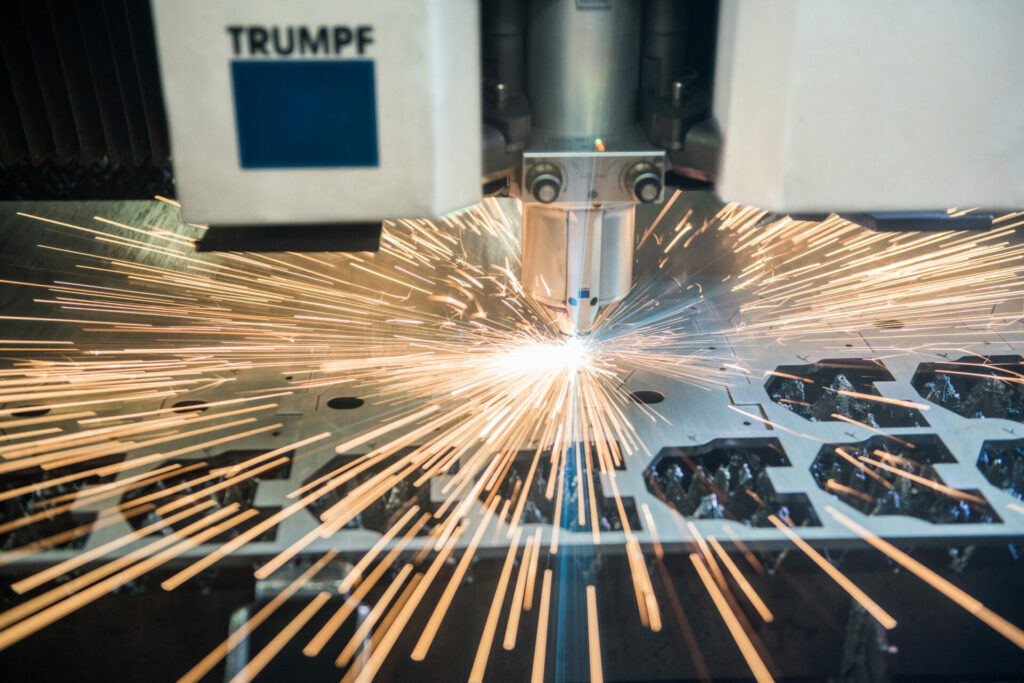
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Lasern (2D)Zerspanung | ±0,1 mm | 4000 mm × 2000 mm × 25 mm | – | – | Stahl, Edelstahl, Alu, Messing, Kupfer |
| Lasern – StanzenZerspanung | – | – | – | – | Dünnblech (bis 6 mm) |
| Lasern (3D) – 3D-Laserschneiden/Laserschweißen mit CO2-LaserZerspanung | – | 3000 mm × 1500 mm × 1500 mm | – | – | – |
| Kanten (CNC-Abkanten)Umformung | – | 4050 mm | – | – | – |
| EntgratenOberfläche | – | 1500 mm | – | – | Stahl, Edelstahl |
| PressenUmformung | – | – | – | – | – |
| RichtenUmformung | – | 1500 mm | – | – | Blech bis 12 mm Dicke |
| Manuelle Blechfertigung (Rollen auf 4-Walzen-Biegemaschine, Profilbiegen)Umformung | – | – | – | – | – |
| Drehen (CNC mit Stangenlader, zyklengesteuert)Zerspanung | – | 1500 mm × 340 mm | – | – | – |
| Fräsen (5-Achsen CNC-Bearbeitungszentrum)Zerspanung | – | 2000 mm × 600 mm × 800 mm | – | – | – |
| Sägen (Bandsägeautomat, Metallkreissägeautomaten)Zerspanung | – | – | – | – | – |
| Manuelle Zerspanung (Bohren, Senken, Reiben, Gewindeschneiden, Nutenziehen, Schleifen)Zerspanung | – | – | – | – | – |
| Schweißen (manuell) MAG/MIG/WIGFügen | – | – | 30 g – 5000 kg | Einzelteile – mittlere Serie | – |
| Schweißen (Roboter)Fügen | – | 7000 mm × 2500 mm × 2500 mm | – | – | – |
| Laserschweißen (inkl. Handlaserschweißen)Fügen | – | 3000 mm × 1500 mm × 1500 mm | – | – | dünne Blechdicken |
| ClinchenFügen | – | – | – | – | Blech 0,3–12 mm Gesamtblechdicke |
| BuckelschweißenFügen | – | – | – | – | – |
| BolzenschweißenFügen | – | – | – | – | – |
| TaumelnietenFügen | – | – | – | – | – |
| MontageMontage | – | – | 5000 kg | – | – |
| PulverbeschichtenOberfläche | – | – | – | – | – |
| NasslackOberfläche | – | – | – | – | – |
| KTLOberfläche | – | – | – | – | – |
| Galvanisch VerzinkenOberfläche | – | – | – | – | – |
| FeuerverzinkenOberfläche | – | – | – | – | – |
| BeizenOberfläche | – | – | – | – | – |
23 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Flachbettlaser (2D, Fiber und CO2) | Trumpf | 8 (2007–20 | 4000x2000x25 mm, max. 8 kW | – | Geratal-Gräfenroda |
| Stanz-Laser-Kombimaschine (vollautomatisiert) | Trumpf TM7000 | – | – | – | Geratal-Gräfenroda |
| 3D-Laserschneid-/Laserschweißanlage (CO2-Laser) | – | – | 3000 x 1500 x 1500 mm | – | Geratal-Gräfenroda |
| Handlaserschweißgerät | – | – | 16 m² Laserschweißkabine | 2024 | Geratal-Gräfenroda |
| CNC-Abkantpressen (hydraulisch und elektrisch, 36–320 t) | Trumpf | 6 | Biegelänge 4050 mm, Winkelsensorik | – | Geratal-Gräfenroda |
| Entgratmaschine (Stahl, 2-seitig) | Lissmac | 2 | Bauteilbreite 1500 mm | – | Geratal-Gräfenroda |
| Entgratmaschine (Edelstahl) | Weber | 1 | Bauteilbreite 1500 mm | – | Geratal-Gräfenroda |
| Exzenterpresse | – | – | bis 125 t | – | Geratal-Gräfenroda |
| Hydraulische Presse | – | – | bis 250 t | – | Geratal-Gräfenroda |
| Richtmaschine | – | – | Durchlassbreite bis 1500 mm, Blechdicke 12 mm | – | Geratal-Gräfenroda |
| 4-Walzen-Biegemaschine | – | – | – | – | Geratal-Gräfenroda |
| Profilbiegemaschine | – | – | – | – | Geratal-Gräfenroda |
| CNC-Drehmaschine mit Stangenlader | – | – | 340 x 1500 mm | – | Geratal-Gräfenroda |
| Zyklengesteuerte Drehmaschine | – | – | 340 x 1500 mm | – | Geratal-Gräfenroda |
| 5-Achsen CNC-Bearbeitungszentrum | – | – | 2000 x 600 x 800 mm | – | Geratal-Gräfenroda |
| Bandsägeautomat | – | – | – | – | Geratal-Gräfenroda |
| Metallkreissägeautomat | – | – | – | – | Geratal-Gräfenroda |
| Nutenziehmaschine | – | – | max. Nutenbreite 12 mm | – | Geratal-Gräfenroda |
| Schweißroboter Kompaktzelle (CMT-Stromquelle, Bolzenschweißtechnik) | – | – | max. 1200 x 500 x 500 mm (L/B/H) | – | Geratal-Gräfenroda |
| Schweiß-Cobot mit Mehrstationenbetrieb und Manipulator | – | – | 2000 x 1000 x 1000 mm (L/B/H) | – | Geratal-Gräfenroda |
| Doppelportalanlage mit 2 hängenden 6-Achs-Robotern | – | – | max. 7000 x 2500 x 2500 mm (L/B/H) | – | Geratal-Gräfenroda |
| Clinchpresse (CEU) | Tox | – | Gesamtblechdicken 0,3–12 mm | – | Geratal-Gräfenroda |
| 3D-Messtechnik (optisch und taktil) im klimatisierten Messraum | – | – | – | – | Geratal-Gräfenroda |
Zusatzleistungen
Qualität und Zertifizierungen
Die Qualitätssicherung umfasst 3D-Messtechnik (optisch und taktil) in einem klimatisierten Messraum sowie prüfplangestützte Teilprüfung in der Fertigung. Zertifiziert nach ISO 9001:2015, DIN EN ISO 3834-2, DIN EN 15085-2 CL1 und DIN 2303.
| Nachweis | Geratal – OT Gräfenroda |
|---|---|
| ISO 9001 | |
| ISO 3834-2 | |
| EN 15085-2 CL1 | |
| DIN 2303 | |
| WHG-Fachbetrieb |
Historie
- 1991
Gründung durch Peter Schulz in Gräfenroda; Beginn der Investitionen in neueste Technologien
- 1993
10 Beschäftigte
- 1997
Übernahme eines Teils der Gothaer Fahrzeugwerke – Einstieg in die Automobilindustrie
- 1998
Beginn der Ausbildung
- 1999
Angebot des Verfahrens Laserschweißen
- 2001-2006
Erweiterung der Fabrikationshalle von 1600 auf 7500 m²; 79 Beschäftigte; ca. 90 % des Umsatzes aus Blechverarbeitung
- 2007-2013
8 Laserschneidanlagen, 103 Mitarbeiter, einer der großen blechverarbeitenden Betriebe Thüringens; Audit nach DIN EN ISO 3834-2:2006
- 2019
Erweiterung des Produktsortiments um Transportgestelle
- 2019-2023
Einführung Laserschweißen mit 16 m² Laserschweißkabine; Zertifizierung nach DIN EN 15085-2 CL1; Fachbetrieb nach WHG
- 2021
Erstmals erfolgreiche Betriebsprüfung nach DIN EN 15085-2 CL1 (07.04.2021)
- 2024
Investition in Handlaserschweißgerät; Messeauftritt Logimat in Stuttgart