Ist das Ihr Unternehmen? Profil übernehmen
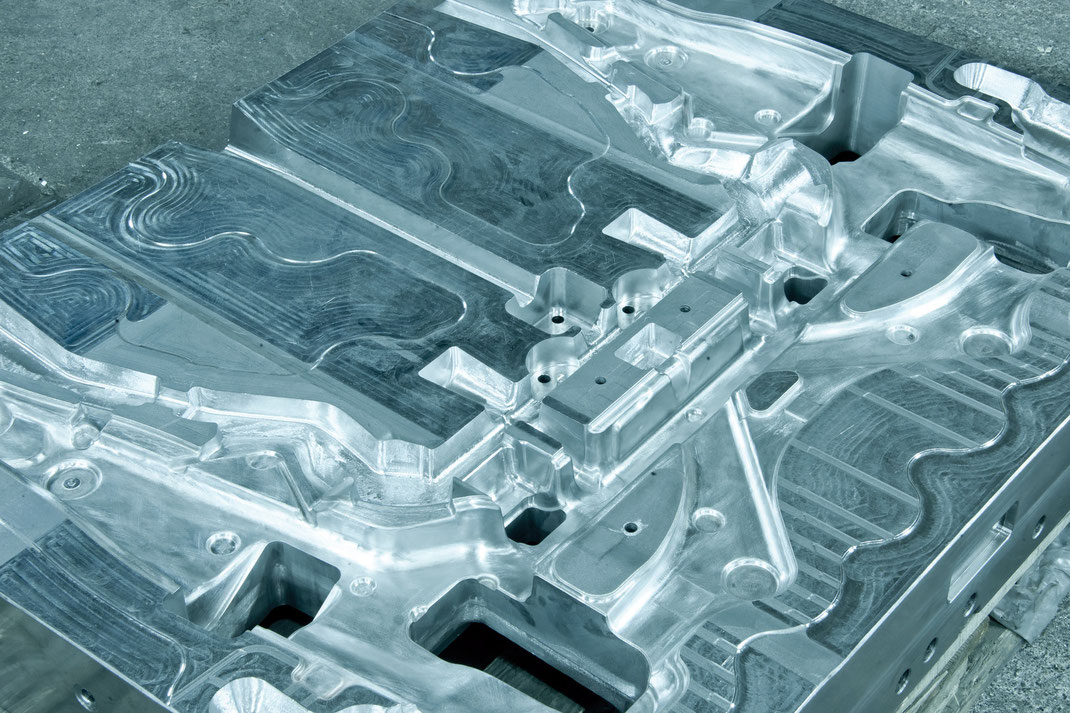
Blech- und Profilvorfertigung, Stahl- und Komponentenbau, mechanische Bearbeitung sowie Modell- und Formenbau in Dessau
Thyrolf und Uhle GmbH
Dessau-RoßlauNeu auf Amplifa
Metallbau-Kompetenz aus einer Hand
Die Thyrolf und Uhle GmbH fertigt am Standort Dessau-Roßlau Stahlkomponenten und Baugruppen für den Maschinen- und Anlagenbau – von der Blech- und Profilvorfertigung über Schweißkonstruktionen bis zur mechanischen Bearbeitung und dem Modell- und Formenbau. Die Wertschöpfung umfasst thermischen Zuschnitt (Laser, Plasma, autogen), mechanischen Zuschnitt, Blech- und Profilverformung (Abkanten, Rundwalzen, Richtwalzen, Rohrbiegen, Profilbiegen kalt und warm), Roboterschweißen, CNC-Fräsen und CNC-Drehen, Stahlkiesstrahlen mit Primern sowie Konservierung und Verzinkung. Verarbeitet werden überwiegend Baustähle, C-Stähle, CrNi-Stähle und Aluminium; die Jahreskapazität liegt bei über 12.000 t Stahl bei Stückgewichten bis 32 t. Kunden stammen aus Branchen wie Anlagenbau, Windenergie, Kranbau, Brücken- und Behälterbau, Schiffbau, Landmaschinen- und Nutzfahrzeugbau sowie Gießereien. Das 1993 durch Management Buy-Out gegründete Unternehmen beschäftigt 150 Mitarbeiter auf einem 31.000 m² großen Gelände mit 12.800 m² überdachter Produktions- und Lagerfläche und beliefert über 1.000 Kunden im In- und Ausland.
- Standort
- Dessau-Roßlau
- Verfahren
- Thermischer Zuschnitt (Laser, Plasma, autogen), Laserbrennschneiden (MESSER MULTITHERM LVD, 2 Anlagen), Fibre-Laser mit Fasenbearbeitung (MESSER MULTITHERM), Fibre-Laser mit Fasenbearbeitung (MICROSTEP), Autogen-Brennschneiden, Plasmaschneiden mit Fasenbearbeitung (V-, Y-, X-Fasen, Fase bis 48°), Roboterschneidanlage zur Fasenbearbeitung (V-, Y-, X-, K-Fasen, Oberschnitt 50°, Unterschnitt 80°), Mechanischer Zuschnitt (Profil-, Gehrungsschnitte, Entgraten)
- Werkstoffe
- Stahl (Baustahl), C-Stahl, CrNi-Stahl, Aluminium, Panzerungsmaterialien, Baustahl (St 37), CrNi-Stahl (Edelstahl), Leichtmetall (Kokillen)
- Zertifikate
- DIN EN ISO 9001, DNV Umstempelbescheinigung (Manufacturing Survey Arrangement MSA0000B9G), Zulassung Bearbeitung von Teilen aus Panzerungsmaterialien gemäß TL-2350-0000, Herstellerqualifikation nach DIN 2303 (I Q3 I BK1), EN 1090-(1-3):2009+A1:2011 Stahltragwerke bis EXC3, DIN EN ISO 3834-2 Schmelzschweißen, DIN EN 13001-3-1 (Krane), DIN 4132, ISO 9001, EN 1090 (Stahltragwerke bis EXC3), ISO 3834-2 (Schmelzschweißen), DIN 2303 (Herstellerqualifikation), DNV Umstempelbescheinigung (MSA), TL-2350-0000 (Panzerungsmaterialien), ISO 14001, ISO 45001
- Gegründet
- 1993
- Mitarbeiter
- 150
- Branchen
- Anlagenbau, Maschinen- und Anlagenbau, Windenergie, Bauindustrie/Hochbau, Anhängerbau, Automotive
- 01
Konstruktion (CAD, Statik, Planung)
- 02
Materialeinkauf mit Materialnachweisen
- 03
Thermischer und mechanischer Zuschnitt
- 04
Blech- und Profilverformung
- 05
Schweißkonstruktionen (inkl. Roboterschweißen)
- 06
Mechanische Bearbeitung (Fräsen, Drehen, Bohren)
- 07
Stahlkiesstrahlen, Primern, Konservierung
- 08
Prüfungen und Materialnachweise
- 09
Logistik und Lieferung bis Bestimmungsort
- 10
Montage (mit Fachpartnern)
Werkstoffe und Fertigungsverfahren
Baustahl (St 37)
Baustahl mit Steckgrenze 240 N/mm² für Profilbiegen, Schweißkonstruktionen und Stahlbau.
C-Stahl
Für thermischen Zuschnitt per Laser (bis 25 mm), Plasma (bis 50 mm), autogen (bis 200 mm) und Fasenbearbeitung (bis 120 mm).
CrNi-Stahl (Edelstahl)
Rostfreier Stahl für thermischen Zuschnitt bis 40 mm Dicke per Plasma.
Aluminium
Für thermischen Zuschnitt bis 20 mm Dicke.
Panzerungsmaterialien
Bearbeitung von Teilen aus Panzerungsmaterialien gemäß TL-2350-0000 zugelassen.
Leichtmetall (Kokillen)
Im Modell- und Formenbau für Schwerkraft- und ND-Kokillen des Leichtmetallgusses.
Standort Dessau-Roßlau
Dessau-Roßlau
DEFertigungsstandort: Stahlbau, Blech- und Profilvorfertigung, Modell- und Formenbau, mechanische Bearbeitung
- Stückgewicht / Größe
- Stückgewicht bis 32 t
- Losgröße
- Kleinstserie bis großtonnagige Einzelteilfertigung
- Werkstoffe
- Baustahl, C-Stahl, CrNi-Stahl, Aluminium, Panzerungsmaterialien
- 2 Laserbrennschneidanlagen MESSER MULTITHERM LVD (8.000 W, 2.600 × 8.000 mm)
- 2 Fibre-Laser mit Fasenbearbeitung (MESSER, MICROSTEP)
- 2 Autogen-Brennschneidanlagen (4–200 mm, 4.000 × 30.000 mm)
- 2 Plasmabrennanlagen mit Fasenbearbeitung (MESSER, VOORTMAN V304)
- Roboterschneidanlage REISS zur Fasenbearbeitung (5–120 mm)
- Träger- und Profillinie VOORTMAN (8 Achsen, 12.000 mm)
- 4 Abkantpressen LVD bis 1.000 t, 5.000 mm
- 4 Rundwalzen FACCIN/HÄUSSLER, Blechdicke bis 70 mm
- Richtwalze HECKERT bis 1.000 t
- 4 Rohrbiegeanlagen STÖLTING (Ø 18–273 mm)
- Roboterschweißanlage REISS (8 Achsen, X 14.000 mm)
- CNC-Fräsen 3-/5-achsig bis 4.000 × 1.200 × 1.640 mm
- CNC-Drehen bis D 550 × 2.000 mm; manuell bis D 970 × 3.000 mm
- Bohrwerk (Bohrlänge 700 mm, 1.200 × 1.000 mm)
- Stahlkiesstrahlen-Durchlaufanlage mit Trocknungsofen (Breite 2.500 mm, Dicke 3–300 mm)
- Mechanische Profilzuschnittanlage KALTENBACH
Bauteile und Baugruppen
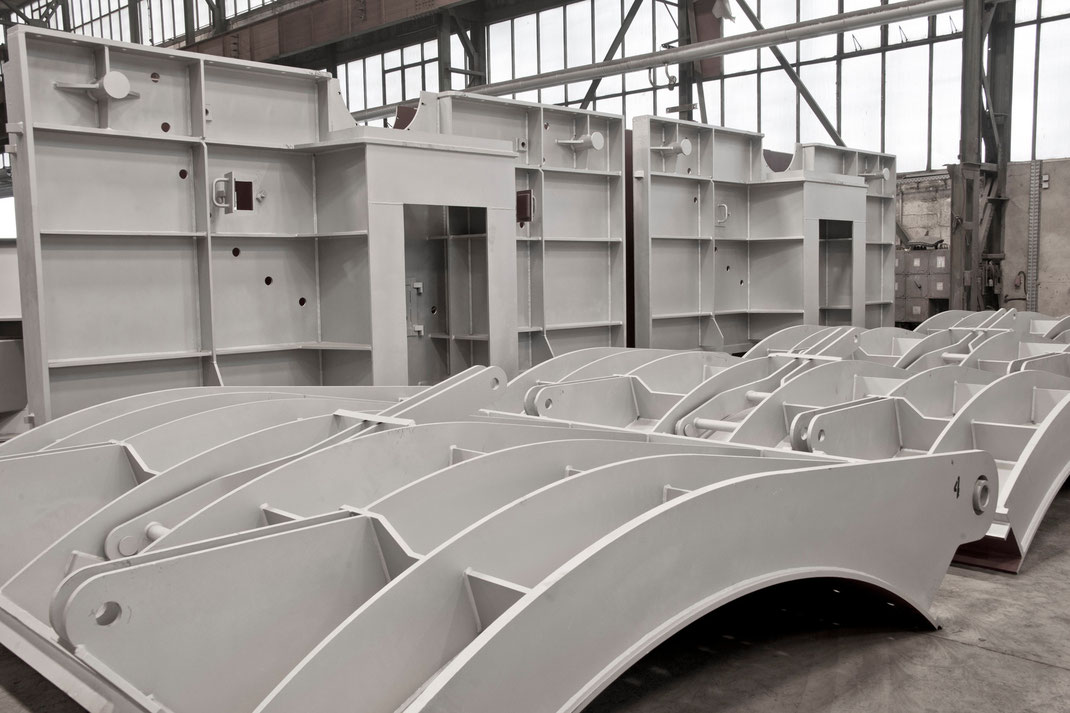
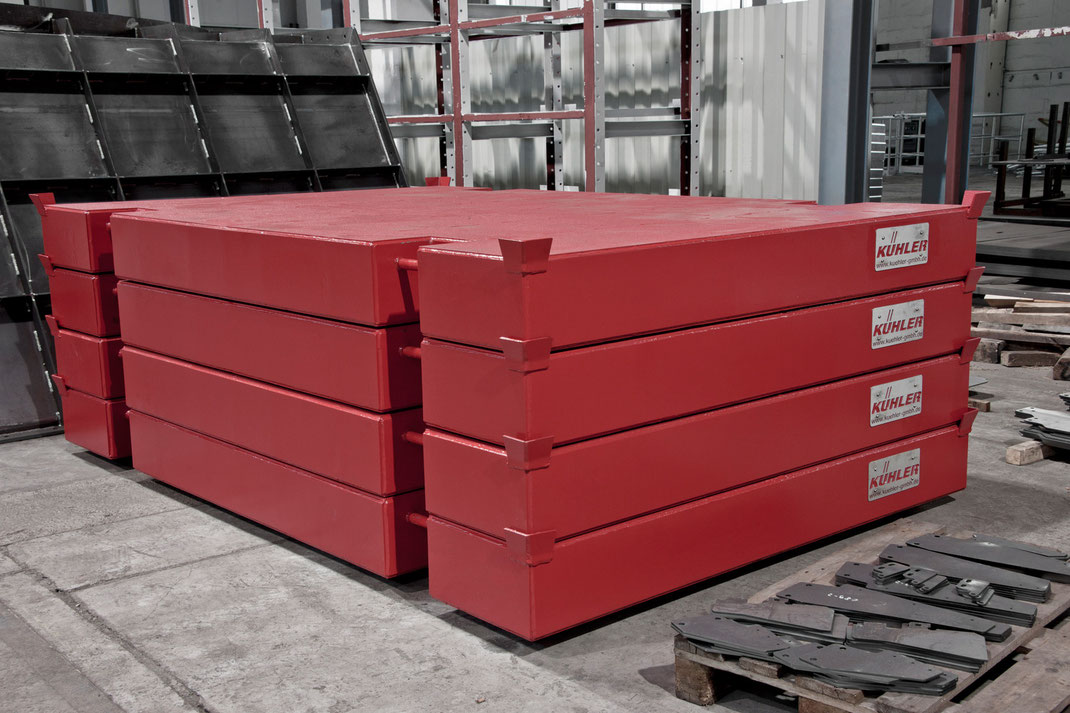
Einblicke in die Fertigung


Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Thermischer Zuschnitt (Laser, Plasma, autogen)Zerspanung | – | 30.000 mm × 4.000 mm | – | – | C-Stahl, CrNi-Stahl, Aluminium |
| Laserbrennschneiden (MESSER MULTITHERM LVD, 2 Anlagen)Zerspanung | – | 8.000 mm × 2.600 mm | – | – | C-Stahl (bis 25 mm), CrNi-Stahl (bis 25 mm), Aluminium (bis 20 mm) |
| Fibre-Laser mit Fasenbearbeitung (MESSER MULTITHERM)Zerspanung | – | 8.000 mm × 2.600 mm | – | – | C-Stahl (bis 20 mm), CrNi-Stahl (bis 20 mm), Aluminium (bis 15 mm) |
| Fibre-Laser mit Fasenbearbeitung (MICROSTEP)Zerspanung | – | 6.000 mm × 2.000 mm | – | – | C-Stahl (bis 25 mm), CrNi-Stahl (bis 25 mm), Aluminium (bis 20 mm) |
| Autogen-BrennschneidenZerspanung | – | 30.000 mm × 4.000 mm | – | – | Stahl (Dicke 4 bis 200 mm) |
| Plasmaschneiden mit Fasenbearbeitung (V-, Y-, X-Fasen, Fase bis 48°)Zerspanung | – | 30.000 mm × 4.000 mm | – | – | C-Stahl (bis 50 mm), CrNi-Stahl (bis 40 mm) |
| Roboterschneidanlage zur Fasenbearbeitung (V-, Y-, X-, K-Fasen, Oberschnitt 50°, Unterschnitt 80°)Zerspanung | – | 7.000 mm × 2.000 mm | – | – | Stahl (Dicke 5 bis 120 mm) |
| Mechanischer Zuschnitt (Profil-, Gehrungsschnitte, Entgraten)Zerspanung | – | 500 mm × 400 mm | – | – | Profilformen, Vollmaterialien |
| Fräsen (3- und 5-achsig, CNC)Zerspanung | – | 4.000 mm × 1.200 mm × 1.640 mm | – | – | Stahl, Metall |
| Drehen (CNC und manuell)Zerspanung | – | 3.000 mm × D 970 mm | – | – | Stahl, Metall |
| Bohren (CNC-Bohranlage, Bohrlänge bis 700 mm)Zerspanung | – | 1.200 mm × 1.000 mm | – | – | Stahl |
| Schleifen, Senkerodieren, GroßzerspanungZerspanung | – | – | – | – | Stahl, Metall |
| Stanzen und Nibbeln (Stanznibbeln, Lochen von Blechen)Umformung | – | 3.000 mm × 1.500 mm | – | – | Blech (bis 6 mm) |
| Abkanten (Abkantpressen 200–1.000 t Presskraft)Umformung | – | 5.000 mm | – | – | Blech (bis 25 mm Materialstärke) |
| Richten (Richtwalzen bis 1.000 t)Umformung | – | 8.000 mm × 2.050 mm | – | – | Blech (3 bis 20 mm) |
| Rundwalzen (zylindrische Schüsse, Schalen, Konen)Umformung | – | 3.150 mm | – | – | Blech (bis 70 mm je nach Breite und Güte), Rohrleitung Durchmesser 100 mm bis 4.500 mm |
| Rohrbiegen (4 Rohrbiegeanlagen, 1/8" bis 2" Zollrohre, Außengewinde optional)Umformung | – | – | – | – | Rohre (18–273 mm Durchmesser) |
| Dornbiegen (Rohre 26,9–48,3 mm)Umformung | – | – | – | – | Rohre |
| Profilbiegen kalt und warm (X- und Y-Achse: Winkel-, Flach-, Profil-, Quadratstahl, Hohlprofile)Umformung | – | 10.000 mm | – | – | St 37 (Steckgrenze 240 N/qmm) |
| WarmverformungUmformung | – | – | – | – | Stahl |
| Schmiedearbeiten (z. B. Förderschnecken)Umformung | – | – | – | – | Stahl |
| Blechabwicklungen (rund/oval/eckig in allen Kombinationen)Umformung | – | – | – | – | Blech |
| Träger- und Profilbearbeitung (Plasma-Ausklinkanlage, 8 Achsen, 3D-Konturen, Markierung 4 Seiten)Zerspanung | – | 12.000 mm × 1.250 mm × 500 mm | – | – | Winkelstahl, Flachstahl, Profilstahl, Quadratstahl, Hohlprofile, Vierkantrohre, Doppel-T- und H-Träger |
| Roboterschweißen (8 Achsen, Einzel- und Doppelbrenner)Fügen | – | 14.000 mm × 2.000 mm × 1.500 mm | 32 t | – | Stahl |
| Lichtbogenhandschweißen, MAG-Schweißen (Prozess 135), MIG-Schweißen, WIG-Schweißen, RohrschweißungenFügen | – | – | 32 t | – | Stahl |
| Schweißkonstruktionen/Stahlbau bis EXC3 (EN 1090, ISO 3834-2, DIN 2303)Fügen | – | – | 32 t | – | Stahl, Panzerungsmaterialien (TL-2350-0000) |
| Stahlkiesstrahlen (Durchlaufanlage mit Trocknungsofen)Oberfläche | – | ca. 15.000 mm × 2.500 mm × 500 mm (Durchlaufhöhe) | 1,4 t/m | – | Bleche, Profile (3–300 mm Blechdicke) |
| Primern und Vorkonservierung (1K und 2K Shop-Primer, Zinkphosphat, Schichtdicke >20 µm)Oberfläche | – | ca. 15.000 mm × 2.500 mm | – | – | Bleche, Profile |
| Konservierung und VerzinkungOberfläche | – | – | – | – | Stahl |
| Modell- und Formenbau (Schwerkraftkokillen, ND-Kokillen, Kernformwerkzeuge, Gießereimodelle,Engineering | – | – | – | – | Leichtmetall (Kokillen für Leichtmetallguss), Eisen/Stahl (Positivformen) |
| Konstruktion (CAD-Konstruktionen, Statik-Berechnung, Planung)Engineering | – | – | – | – | – |
| Prüfungen (Material-, Schweißnaht- und Dichtheitsprüfung, US-Prüfung, Röntgen,Prüfung | – | – | – | – | Stahl |
| Montage (in Zusammenarbeit mit Fachpartnern)Montage | – | – | – | – | Stahl |
| Logistik inkl. Schwerlasttransporte, Bahn- und SchiffstransportMontage | – | – | – | – | Stahl |
23 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Abkantpresse | LVD | 4 | Arbeitsbreite max. 5.000 mm, Presskraft bis 1.000 t, Materialstärke max. 25 mm | – | Dessau |
| Richtwalze | HECKERT | 1 | Presskraft bis 1.000 t, Blechbreite max. 2.050 mm, Arbeitslänge max. 8.000 mm, Materialstärke 3–20 | – | Dessau |
| Rundwalzen (3-Walzen-Anlage) | FACCIN, HÄUSSLER | 4 | Walzbreite max. 3.150 mm, Blechdicke bis 70 mm, Rohrleitungen Ø 100–4.500 mm | – | Dessau |
| Rohrbiegeanlage | STÖLTING | 4 | Rohrbiegung Ø 18–273 mm, Dornbiegung Ø 26,9–48,3 mm, Zollrohre 1/8"–2" | – | Dessau |
| Laserbrennschneidanlage | MESSER MULTITHERM LVD | 2 | 8.000 W, max. 2.600 x 8.000 mm | – | Dessau |
| Fibre-Laser mit Fasenbearbeitung | MESSER MULTITHERM | 1 | max. 2.600 x 8.000 mm | – | Dessau |
| Fibre-Laser mit Fasenbearbeitung | MICROSTEP | 1 | max. 2.000 x 6.000 mm | – | Dessau |
| Autogen-Brennschneidanlage | MESSER, VOORTMAN MULTITHERM, V304 | 2 | Dicke 4–200 mm, max. 4.000 x 30.000 mm | – | Dessau |
| Plasmabrennanlage mit Fasenbearbeitung | MESSER, VOORTMAN MULTITHERM, V304 | 2 | max. 2.600 x 8.000 mm (MESSER), 4.000 x 30.000 mm (VOORTMAN), Fase bis 48° | – | Dessau |
| Roboterschneidanlage zur Fasenbearbeitung | REISS | 1 | Dicke 5–120 mm, max. 2.000 x 7.000 mm, Oberschnitt 50°, Unterschnitt 80° | – | Dessau |
| Markierungseinheit | LASERJET INC. | 1 | – | – | Dessau |
| Mechanische Profilzuschnittanlage | KALTENBACH | 1 | Arbeitshöhe 1–400 mm, Arbeitsbreite bis 500 mm, Gehrungsschnitte | – | Dessau |
| Formstangenschere (flach und Winkel) | KALTENBACH | 1 | Schnittbereich bis 80 mm | – | Dessau |
| Außengewinde-Schneidmaschine | KALTENBACH | 1 | bis 2" Rohr, M 10 bis M 48 | – | Dessau |
| Trennschleifmaschine | – | – | – | – | Dessau |
| Ausklinkschere | – | – | – | – | Dessau |
| Träger- und Profillinie (Plasma-Ausklinkanlage, 8 Achsen) | VOORTMAN | 1 | Arbeitsbreite 1.250 mm, Höhe 500 mm, Länge 12.000 mm | – | Dessau |
| Roboterschweißanlage | REISS | 1 | 8 Achsen, X 14.000 mm, Y 2.000 mm, Z 1.500 mm, Einzel- und Doppelbrenner | – | Dessau |
| CNC-Fräse (3- und 5-achsig) | – | – | bis 4.000 x 1.200 x 1.640 mm (größte); weitere: 1.000x650x500, 1.000x600x800, 1.035x560x510, | – | Dessau |
| Drehmaschine (manuell) | – | – | D 720 x 3.000 mm; D 970 x 280 mm | – | Dessau |
| CNC-Drehmaschine | – | – | D 380 x 1.200 mm; D 550 x 2.000 mm | – | Dessau |
| Bohrmaschine/Bohrwerk | – | – | Bohrlänge max. 700 mm, Arbeitsfläche 1.200 x 1.000 mm | – | Dessau |
| Stahlkiesstrahlen-Durchlaufanlage mit Trocknungsofen (Primeranlage) | – | 1 | Blechbreite max. 2.500 mm, Länge ca. 15.000 mm, Dicke 3–300 mm, Durchlaufhöhe 500 mm, max. 1,4 t/m | – | Dessau |
Zusatzleistungen
Referenzkunden
Qualität und Zertifizierungen
Die Qualitätssicherung erfolgt IT-gestützt (BABTEC) unter Verwendung moderner digitaler Messtechnik. Prüfleistungen umfassen Material-, Schweißnaht- und Dichtheitsprüfung, US-Prüfung, Röntgen, Umstempelgenehmigungen gemäß § 24 GewO sowie Materialnachweise gemäß EWG 3351/83.
| Nachweis | Dessau-Roßlau |
|---|---|
| ISO 9001 | |
| EN 1090 (Stahltragwerke bis EXC3) | |
| ISO 3834-2 (Schmelzschweißen) | |
| DIN 2303 (Herstellerqualifikation) | |
| DNV Umstempelbescheinigung (MSA) | |
| TL-2350-0000 (Panzerungsmaterialien) | |
| ISO 14001 | |
| ISO 45001 |
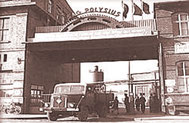
Historie – über 150 Jahre Kompetenz in Stahl
- 1859
Eröffnung der ersten Metall-Werkstatt am Standort Dessau durch Gottfried Polysius
- 1870
Gründung der G. Polysius Eisengießerei; Konstruktion des ersten Zement-Drehrohrofens Europas
- 1949
Umfirmierung in VEB Zementanlagenbau Dessau
- 1990
Umfirmierung in Zementanlagen- und Maschinenbau GmbH
- 1993
Gründung der Thyrolf & Uhle Blech- und Profilvorfertigung GmbH durch Management Buy-Out durch Günter Thyrolf und Siegfried Uhle; Start mit 23 Mitarbeitern und 10 Kunden
- 1997
Gründung der Thyrolf & Uhle Stahl- und Komponentenbau GmbH
- 1998
Erstmalige Zertifizierung nach DIN EN ISO 9001
- 2014
Generationswechsel: Kathrin Budai, Frank Köppe und Johannes Rieder übernehmen die Gesellschaftsanteile
- 2015–2016
Umfassendes Modernisierungsprogramm des Maschinenparks
- 2016
150 Mitarbeiter und über 1.000 Kunden weltweit